


Industrie nieuws
Thuis / Nieuws / Industrie nieuws / CNC-freesmachines uitgelegd: typen, belangrijkste specificaties en een praktische koopgids
CNC-freesmachines uitgelegd: typen, belangrijkste specificaties en een praktische koopgids
 2026.08.13
 Industrie nieuws
Twee winkels kunnen verticale bewerkingscentra kopen die er op papier hetzelfde uitzien, maar de ene produceert jarenlang consistente onderdelen, terwijl de andere te kampen heeft met geratel, thermische drift en herhaalde controlefouten. Het verschil is zelden de stickerprijs. Het zit in de machinestructuur, de spilspecificatie, de asbewegingen en het besturingssysteem: de componenten die verborgen zijn onder het plaatwerk.
In deze handleiding wordt uitgelegd hoe CNC-freesmachines worden geclassificeerd, welke specificaties zorgvuldig moeten worden bekeken en hoe u een machine kunt afstemmen op de onderdelen die u daadwerkelijk snijdt. Gebruik het om met vertrouwen modellen op de shortlist te zetten in plaats van te vertrouwen op claims in brochures.
Wat een CNC-freesmachine doet
Een CNC-freesmachine verwijdert materiaal met een roterende meerpuntsfrees. Het werkstuk wordt op een tafel geklemd terwijl de spil de geprogrammeerde X-, Y- en Z-coördinaten volgt om vlakke vlakken, sleuven, kamers, gaten en complexe contouren in metaal, kunststof en composieten te produceren.
Omdat elke beweging digitale coördinaten volgt, vervangt de machine handmatige vaardigheden met herhaalbare nauwkeurigheid: een stuk dat 's ochtends wordt gesneden is identiek aan een stuk dat 's middags wordt gesneden, zolang de machine maar stijf en thermisch stabiel blijft. Die stabiliteit wordt bepaald door onderstaande constructieve indeling.
Typische lay-out van een verticaal bewerkingscentrum: het belastingspad loopt van de basis via de kolom en de spilkop, en van de basis via de tafel naar het werkstuk.
Elke gram trilling tussen het gereedschap en het werkstuk komt tot uiting in de oppervlakteafwerking. Dat is waarom structuur gaat vóór kenmerken : een zwaardere basis, goed geribbelde gietstukken en hoogwaardige lineaire geleidingen zijn belangrijker dan een lange optielijst.
Structuur eerst: verticaal, horizontaal of portaal
Voordat u merken vergelijkt, moet u de machinestructuur bepalen. Het definieert de onderdelen die u kunt maken, de productiesnelheid en het vloeroppervlak dat u nodig heeft.
Verticale bewerkingscentra
VMC's monteren de spil verticaal en zijn de meest voorkomende klasse. Ze bieden de grootste veelzijdigheid: eenvoudige installatie, goede toegankelijkheid en een compacte voetafdruk. Typische verplaatsingen op de X-as variëren van ongeveer 500 mm in compacte machines tot 1300 mm in modellen met grote slag, die vlakke platen, matrijsinzetstukken en behuizingen omvatten. Voor de meeste jobshops is een VMC het juiste startpunt.
Horizontale bewerkingscentra
HMC's positioneren de spil horizontaal. Spaanders vallen weg van de snede en de gesloten framestructuur zorgt voor een hoge stijfheid voor zwaar freeswerk. Prismatische onderdelen die aan vier zijden moeten worden bewerkt, profiteren van een draaitafel of palletwisselaar, waardoor er minder opstellingen nodig zijn. Productiegerichte winkels kiezen voor deze klasse als herhaalbare positionering en hoge doorvoer belangrijk zijn. Lees voor meer informatie waarom er voor precisiebewerkingen voor een horizontaal bewerkingscentrum wordt gekozen. Een gepalletiseerde HMC80 horizontaal bewerkingscentrum brengt meerdere gezichten binnen handbereik binnen één cyclus.
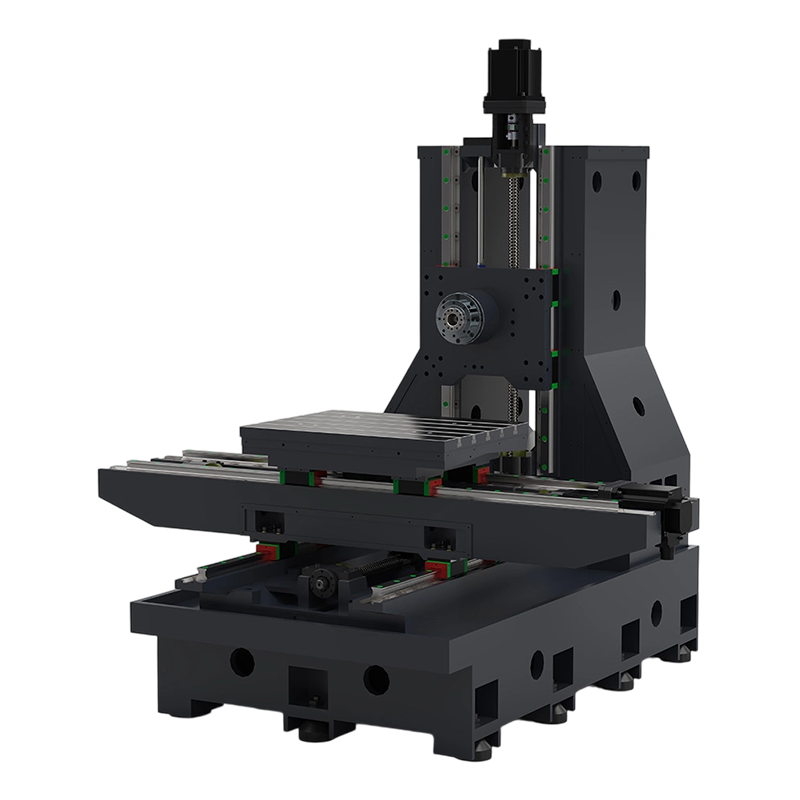 HMC80 Fabrikanten van horizontale bewerkingscentra, bedrijf - Nantong New Era Techn Nantong New Era Technology Co., Ltd is China OEM / ODM HMC80 horizontaal bewerkingscentrum fabrikanten en bedrijf, streven naar bruikbaarheidEm ... Bekijk Product →
Portaal-bewerkingscentra
In plaats van een bewegende kolom draagt een portaalmachine de spil op een dwarsbalk die wordt ondersteund door twee kolommen. Die structuur kan zeer grote werkstukken verwerken: platen met lange afstanden, grote matrijzen, structurele en ruimtevaartonderdelen. EEN PL2016 portaalbewerkingscentrum biedt een X-as verplaatsing van ongeveer 2000 mm en een Y-as verplaatsing van ongeveer 1600 mm, wat zich direct vertaalt in het grootste onderdeel dat u in één opstelling kunt laden. De architectuur wordt gedetailleerder uitgelegd in ons artikel over wat een portaalbewerkingscentrum is.
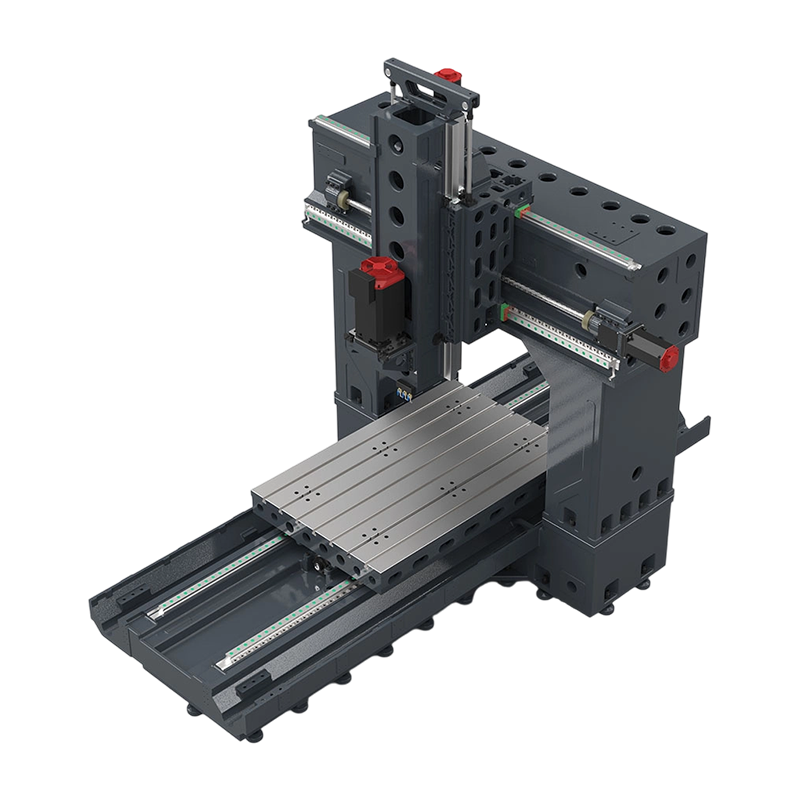 PL2016 Fabrikanten van portaalbewerkingscentra, bedrijf - Nantong New Era Technolo Nantong New Era Technology Co., Ltd is China OEM / ODM PL2016 Gantry Machining Center-fabrikanten en -bedrijf, streven naar bruikbaarheid ... Bekijk Product →
| Structure | Typische X-reizen | Meest geschikt voor | Vloeroppervlak en opstelling |
|---|---|---|---|
| Verticaal bewerkingscentrum | 500-1300 mm | Platte onderdelen, vorminzetstukken, behuizingen, algemene werkzaamheden | Compact; eenvoudige installatie |
| Horizontaal bewerkingscentrum | 500-1000 mm | Prismatische onderdelen, hoge productie, veelzijdig werk | Groter met palletsysteem |
| Gantry bewerkingscentrum | 1500-4000mm | Grote matrijzen, lange platen, structurele onderdelen | Grootste voetafdruk |
Vijf specificaties die belangrijker zijn dan marketing
Asverplaatsing: passend bij de envelop, niet te groot
De X-, Y- en Z-bewegingen definiëren het maximale werkstukbereik. Een eenvoudige regel: kies de kleinste envelop die bij uw onderdelen past, met ruimte voor gereedschap en opspanningen, omdat grotere machines meer kosten, meer stroom verbruiken en meer vloeroppervlak in beslag nemen.
De verplaatsing op de X-as bepaalt de maximale stuklengte die u in één opstelling kunt bewerken. Waarden zijn indicatief voor gemeenschappelijke klassen; verifieer de exacte cijfers aan de hand van het gegevensblad van de bouwer.
Als uw grootste onderdeel binnen ongeveer 850 mm bij 500 mm past, economisch EV850 verticaal bewerkingscentrum houdt de envelop eerlijk zonder te betalen voor een grotere tafel.
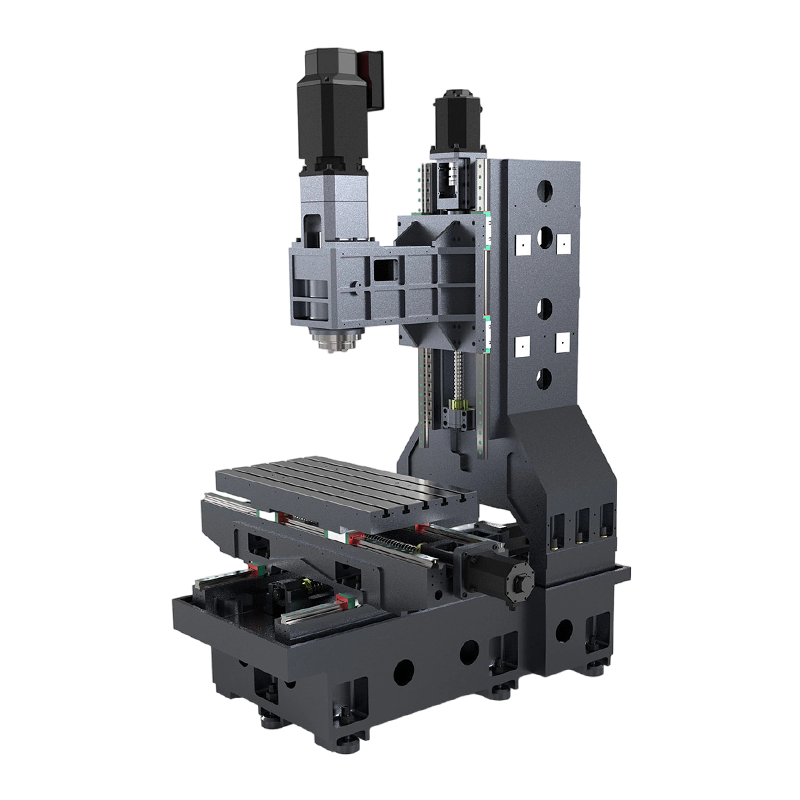 Zuinige VMC EV850-fabrikanten, bedrijf - Nantong New Era Technology Co., Lt Nantong New Era Technology Co., Ltd is China OEM / ODM economische VMC EV850-fabrikanten en -bedrijf, Pursuit of Usability gebruikt een geavanceerde... Bekijk Product →
Spindelconus, kracht en snelheid
De spil is het hart van de machine. BT40-spindels zijn geschikt voor licht tot middelzwaar freeswerk met snelheden tot ongeveer 10.000-12.000 tpm; BT50-spindels leveren meer koppel en stijfheid voor zware zaagsneden in staal en titanium bij lagere snelheden. Pas de spindel aan het materiaal aan: hoge snelheid helpt aluminium; een hoog koppel bij een laag toerental is van belang voor staal .
Positioneringsnauwkeurigheid en herhaalbaarheid
De meeste nieuwe standaard VMC's verklaren een positioneringsnauwkeurigheid in het bereik van 0,005-0,02 mm, met een herhaalbaarheid van ongeveer 0,003-0,01 mm. Beschouw de datasheet als een basislijn, niet als een garantie. Vraag de bouwer naar laserkalibratieresultaten en vraag een proefsnede aan onder reële snijomstandigheden. Nauwkeurigheid is een eigenschap van het complete machinesysteem, niet van een enkel onderdeel.
Besturingssysteem, tooling en opties
Controleer de CNC-besturing op programmeergemak, geheugengrootte en voorgeprogrammeerde cycli. Een gereedschapsmagazijn met 20-30 vakken is geschikt voor de meeste klussen. Doorspindelkoeling en een spanentransporteur zijn geen luxe opties; ze verkorten de cyclustijd en verlengen de standtijd van het gereedschap.
Stem de machine af op materiaal, complexiteit en volume
Materiaal
Aluminium en kunststoffen maken hoge spiltoerentallen en agressieve voedingssnelheden mogelijk. Staal en roestvrij staal vereisen koppel en stijfheid. Geharde materialen boven ongeveer 50 HRC vereisen doorgaans slijpen of EDM in plaats van frezen. Een machine die aluminium efficiënt snijdt, zal niet noodzakelijkerwijs staal goed snijden.
Deel complexiteit
Machines met drie assen verwerken platte vlakken, kamers en gaten: het merendeel van het bewerkingswerk. Een vierde as voegt geïndexeerde rotatie toe voor onderdelen die op meerdere vlakken moeten worden bewerkt. Vijfassige machines blinken uit in complexe oppervlakken met contouren, maar hun kosten en programmeervereisten zijn hoger. Fijn gedetailleerd vormwerk en grafietbewerking behoren tot een aparte klasse van hogesnelheidsmachines, waarvan we de werkingsprincipes en toepassingen van graveer- en freesmachines afzonderlijk hebben besproken.
Productievolume
Werkwinkels met lage volumes profiteren van een flexibele VMC. Producenten met grote volumes geven de voorkeur aan een HMC met palletautomatisering om de stilstandtijd te verminderen. Groot werk uit één stuk hoort thuis op een portaalmachine. Het onderstaande radardiagram vergelijkt de drie structuren op basis van de criteria die er in de praktijk het meest toe doen.
Relatieve capaciteitsvergelijking van machinestructuren. Scores zijn indicatieve richtlijnen, geen gemeten waarden.
Totale kosten en inkooprisico's
Totale eigendomskosten
De aankoopprijs is slechts een deel van het verhaal. In het eerste jaar kunnen tuigage en installatie, gereedschap en werkstukopspanning, koelmiddel- en spaanbeheer, training en preventief onderhoud een aanzienlijk deel van de initiële investering toevoegen. Een machine die vooraf meer kost, maar langer nauwkeurig blijft, is over een periode van vijf jaar vaak goedkoper.
De meest voorkomende koopfouten
- Kies een spil met te weinig vermogen voor het hardste materiaal dat u snijdt.
- Een envelop kopen die te klein is voor toekomstig werk.
- Het negeren van spaanbeheersing en koelmiddelcapaciteit voor klussen met grote volumes.
- Nauwkeurigheidsverificatie overslaan en gegevensbladwaarden tegen nominale waarde accepteren.
- Met oog voor de doorlooptijd van reserveonderdelen en lokale servicebeschikbaarheid.
Koop bij een bouwer die u kunt inspecteren en rechtstreeks kunt praten. Bevestig de beschikbaarheid van reserveonderdelen, garantievoorwaarden en installatieondersteuning schriftelijk voordat u ondertekent.
Wanneer CNC EDM het frezen aanvult
Frezen kan niet elke geometrie bereiken. Diepe holtes, scherpe interne hoeken en geharde materialen zijn het domein van zinkvonken. Veel matrijzenwinkels voeren beide processen naast elkaar uit: de freesmachine ruwt de vorm op en het EDM werkt de details af. Als uw werk complexe matrijsholtes betreft, is een CNC-vonkmachine een aanvullende investering en geen concurrent van frezen.
Veelgestelde vragen over CNC-freesmachines
Q1. CNC-freesmachine versus CNC-router: wat is het verschil?
Een freesmachine is gebouwd voor metaal: stijve gietstukken, een spindel met hoog koppel en nauwe toleranties. Een bovenfrees is lichter en sneller, ontworpen voor hout, kunststoffen en zachte materialen. Als u dagelijks staal of aluminium zaagt, heeft u een freesmachine nodig.
Vraag 2. Hoeveel kost een CNC-freesmachine?
Voordelige verticale bewerkingscentra beginnen doorgaans in het bereik van $30.000-60.000. Machines met hoge prestaties kosten meer, en portaal- of horizontale systemen zijn sterk afhankelijk van de grootte en opties. Vergelijk altijd de totale installatiekosten.
Q3. Welke materialen kan een CNC-freesmachine snijden?
Aluminium, staal, roestvrij staal, titanium, messing, kunststoffen en composieten komen veel voor. Zachtere materialen maken hoge snelheden mogelijk; hardere materialen vereisen koppel, stijfheid en lagere voedingssnelheden.
Q4. Wat is het verschil tussen 3-assig, 4-assig en 5-assig?
Machines met 3 assen bewegen in X, Y en Z. 4-assig voegt een roterende as toe voor geïndexeerde of continue rotatie. 5-assig voegt twee roterende assen toe voor complexe oppervlakken met contouren. De meeste dagelijkse onderdelen zijn 3-assig werk.
Vraag 5. Verticale versus horizontale freesmachine: wat is het verschil?
Een verticale machine richt de spil naar beneden op de tafel - eenvoudige installatie en zeer veelzijdig. Een horizontale machine plaatst de spil parallel aan de tafel, waardoor een betere spaanafvoer en stijfheid bij productiewerkzaamheden ontstaat.
Vraag 6. Wat is de nauwkeurigheid van een CNC-freesmachine?
Standaard nieuwe machines verklaren doorgaans een positioneringsnauwkeurigheid van 0,005-0,02 mm en een herhaalbaarheid van 0,003-0,01 mm. Controleer de waarden met laserkalibratieresultaten en een testsnede voordat u de levering accepteert.


Als u geïnteresseerd bent in onze producten, raadpleeg ons dan.
CONTACTGEGEVENS
Nantong New Era Technology Co., LTD
- Vijfsterrenindustriepark, Chongchuan District, Nantong City, provincie Jiangsu, China
- TEL:+86-19851302688
- E-mail: [email protected]
Producten
Snelle link
Nieuws
Mobiele terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle rechten voorbehouden. Fabrikanten van CNC-bewerkingscentra China Machining Center Fabriek
