


Industrie nieuws
Selectiegids voor CNC-zinker EDM-machines
 2026.07.23
 Industrie nieuws
Selectiegids
Wat is een Zinkvonk EDM-machine
A Zink EDM De machine vormt een werkstuk door een gevormde elektrode in het materiaal te laten zakken, terwijl een snelle reeks elektrische vonken het oppervlak erodeert om te passen bij de elektrodegeometrie. Dit proces, dat gewoonlijk EDM-zinken wordt genoemd, verwijdert materiaal door middel van gecontroleerde vonkerosie in plaats van door snijkracht. Daarom heeft hardheid weinig invloed op de prestaties van een zinkvonk-EDM-machine. De elektrode en het werkstuk zijn ondergedompeld in diëlektrische vloeistof en elke vonk verwijdert een kleine hoeveelheid materiaal totdat de voltooide holte de vorm van de elektrode weerspiegelt.
Een zinkloodmachine, ook wel ram-EDM-machine genoemd, is het standaardgereedschap voor het maken van matrijsholtes, matrijsafdrukken en andere complexe interne geometrieën die moeilijk of onmogelijk te bereiken zijn met een roterend snijgereedschap. Een moderne CNC-zinker-EDM voegt programmeerbare asbesturings- en baancycli toe aan dit kernproces. Daarom zijn de meeste huidige EDM-machines op CNC-basis in plaats van handmatig bediende eenheden.
Hoe EDM-zinken werkt
De vonkerosiecyclus
Materiaalverwijdering vindt plaats via duizenden individuele elektrische ontladingen per seconde, waarbij elke keer een microscopisch kleine hoeveelheid materiaal van zowel de elektrode als het werkstuk verdampt. Omdat de elektrode tijdens deze cyclus ook slijt, worden de elektrodemateriaal- en ontladingsinstellingen samen gekozen om de verwijderingssnelheid in evenwicht te brengen met de hoeveelheid elektrodevorm die behouden moet blijven voor een afwerkingsgang.
De rol van diëlektrische vloeistof
Diëlektrische vloeistof, meestal een gespecialiseerde olie, vult de opening tussen de elektrode en het werkstuk, isoleert de opening totdat de spanning voldoende is opgebouwd om een vonk te veroorzaken, en spoelt daarna het geërodeerde vuil weg. Consistente vloeistofcirculatie en filtratie zorgen ervoor dat vuil de latere lozingen niet verstoort, wat deel uitmaakt van de reden waarom tankontwerp en filtratiecapaciteit net zo belangrijk zijn als de generator zelf.
Materiaalen die gewoonlijk worden bewerkt met zinklood-EDM
Omdat EDM materiaal elektrisch verwijdert in plaats van mechanisch, kan elk elektrisch geleidend materiaal over het algemeen machinaal worden bewerkt, ongeacht de hardheid of taaiheid. De onderstaande tabel geeft een overzicht van materialen die vaak worden gecombineerd met een EDM-machine.
| Material | Typisch hardheidsbereik | Bewerkbaarheid met zinkvonkvonken | Gemeenschappelijk gebruik |
|---|---|---|---|
| Gehard gereedschapsstaal | Tot 60 tot 65 HRC | Onaangetast door de hardheid, omdat de verwijdering thermisch en elektrisch gebeurt | Holten voor spuitgietmatrijzen |
| Titaniumlegering | Matige hardheid, hoge taaiheid | Bewerkbaar ondanks de taaiheid die snijgereedschappen uitdaagt | Luchtvaart- en medische componenten |
| Wolfraamcarbide | Zeer hoge hardheid | Bewerkbaar door vonkerosie waarbij alleen slijpen langzaam gaat | Snijgereedschapinzetstukken en slijtdelen |
| Geleidend keramiek | Hoge hardheid, bros | Bewerkbaar indien elektrisch geleidend | Gespecialiseerde slijtvaste componenten |
| Roestvrij staal | Matige tot hoge hardheid | Goede algemene bewerkbaarheid | Medische en voedselveilige gereedschappen |
Gebruik van elektrodemateriaal op een zinkloodmachine
De materiaalkeuze van de elektrode heeft invloed op de slijtagesnelheid, de haalbare afwerking en hoe goed fijne details in de caviteit worden overgebracht. Het onderstaande diagram toont een algemeen gebruikspatroon voor gewone elektrodematerialen op een zinkvonk-EDM-machine.
Zinkvonken vergeleken met draadvonken en CNC-frezen
Zinkervonken is een van de vele manieren om een precisieholte of -element te produceren, en het vergelijken ervan met draadvonken en CNC-frezen helpt duidelijk te maken waar een zinkvonkmachine het beste past. In het onderstaande radardiagram zijn vijf praktische kenmerken voor alle drie de methoden op een rij gezet.
- Zink EDM
- Draad-EDM
- CNC-frezen
Materiaalverwijderingssnelheid per ontladingsstroominstelling
Het verhogen van de ontlaadstroom op een EDM-machine versnelt de materiaalverwijdering, maar verandert ook de oppervlakteafwerking en de slijtage van de elektroden. Daarom worden voor- en nabewerkingsgangen doorgaans met verschillende instellingen uitgevoerd. Het onderstaande lijndiagram illustreert een algemeen verband tussen de ontlaadstroom en de relatieve verwijderingssnelheid.
Typische oppervlakteafwerking door bewerkingsfase
De oppervlakteafwerking op een zinkvonkmachine verbetert naarmate het proces verloopt van voorbewerken naar steeds fijnere afwerkingsgangen. Het onderstaande diagram toont een algemene Ra-waarde, gemeten in micrometers, geassocieerd met elke fase.
Machineklasse en specificatiereferentie
Door de grootte van de werktank en de gewichtscapaciteit van de elektrode af te stemmen op het grootste vormblok of de grootste holte in de productie, wordt voorkomen dat u halverwege het project ontdekt dat een machine te klein is. In de onderstaande tabel zijn de algemene CNC-zink-EDM-machineklassen gegroepeerd op basis van algemene specificaties.
| Machineklasse | Grootte werktank | Maximaal elektrodegewicht | Positioneringsnauwkeurigheid |
|---|---|---|---|
| Klein | 400 x 300 x 250 mm | Tot 50 kg | Plus of min 0,005 mm |
| Middelmatig | 650 x 450 x 350 mm | Tot 150 kg | Plus of min 0,005 mm |
| Groot | 1000 x 700 x 500 mm | Tot 500 kg | Plus of min 0,008 mm |
| Extra groot | 1500 x 1000 x 700 mm | Tot 1000kg | Plus of min 0,01 mm |
Typische productieworkflow voor zinkvonk-EDM
Een afgewerkte holte geproduceerd op een CNC-zinkvonk-EDM doorloopt over het algemeen dezelfde brede volgorde, ongeacht de complexiteit van het onderdeel. De onderstaande fasen schetsen die algemene stroom.
- 1 Ontwerp en fabricage van elektroden
- 2 Werkstukopstelling en uitlijning
- 3 Voorbewerkingspas
- 4 Halve finishpas
- 5 Finishpas
- 6 Reiniging en inspectie
Waar zinkvonkmachines worden gebruikt
De nauwkeurigheid en hardheidsonafhankelijkheid van zinkvonk-EDM-machinewerk maken het tot een standaardkeuze in verschillende productie-instellingen.
-
Vorm- en matrijsholten
Spuitgiet- en spuitgietgereedschap waarbij de geometrie van de interne holte niet kan worden bereikt met een roterend snijgereedschap.
-
Lucht- en ruimtevaartcomponenten
Koelgaten en complexe kenmerken in titanium- en superlegeringsonderdelen waar conventioneel snijden moeilijk is.
-
Mallen voor medische apparaten
Holten met fijne details die een gladde afwerking en een strakke maatvastheid nodig hebben tijdens lange productieruns.
-
Gehard gereedschap en ponsen
Pons- en matrijscomponenten die na het uitharden zijn bewerkt, omdat vonkerosie niet wordt beïnvloed door de geharde toestand van het materiaal.
Een zinkvonkmachinefabrikant kiezen
Werken met een speciale leverancier van CNC-zinker-EDM-machines in plaats van met een algemene wederverkoper van werktuigmachines is meestal zinvol als een werkplaats specifieke besturingssoftware, tankgrootte of automatiseringsfuncties nodig heeft. Een paar praktische controlepunten helpen de zoektocht naar opties voor een OEM-zinkvonkmachine te verfijnen.
- Controleer of het besturingssysteem de bewegingspatronen van de elektrode en de baancycli ondersteunt die het gereedschapsprogramma nodig heeft.
- Controleer de grootte van de werktank en de gewichtscapaciteit van de elektrode ten opzichte van het grootste vorm- of holteblok dat bij de productie wordt verwacht.
- Controleer de servorespons en de prestaties van de spleetcontrole, aangezien dit van invloed is op hoe consistent de vonkbrug behouden blijft tijdens een lange afwerkingspassage.
- Vraag naar het generatortype en hoe de afvoerenergie wordt aangepast tussen voorbewerkings- en nabewerkingsgangen.
- Kijk naar de diëlektrische vloeistoffiltratie en de circulatiecapaciteit, aangezien de vloeistofreinheid zowel de afwerkingskwaliteit als de slijtage van de elektrode beïnvloedt.
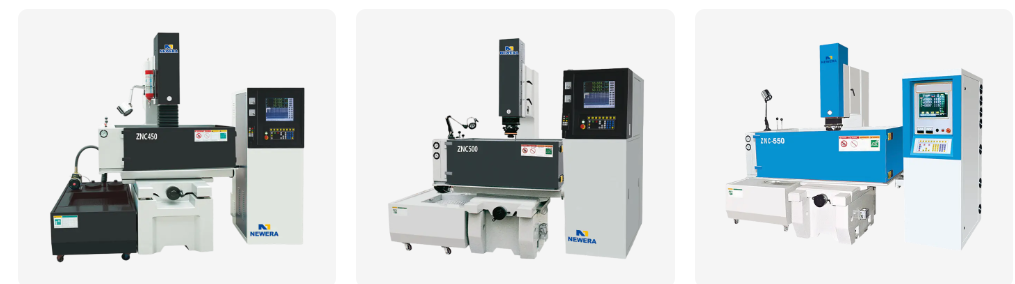
Een aantal kopers kijkt uit naar een Chinese basis voor zinkvonk-EDM-machines zodra het volume of de aanpassingsbehoeften groeien, grotendeels vanwege de concentratie van de ontwikkeling van besturingssoftware, generatorontwerp en mechanische bouwmogelijkheden binnen één leveringsregio. Dit is ook waar een automatische zinkvonk-EDM-machine, gebouwd met automatische elektrodewisseling en onbeheerde cyclusfuncties, doorgaans het gemakkelijkst te verkrijgen is naast standaard handmatige tankontwerpen.
Achtergrond van de productie
Nantong New Era Technology Co., LTD richt zich al meer dan 20 jaar op het ontwikkelen, ontwerpen en produceren van machines voor numerieke besturing en CNC-bewerkingsmachines, ondersteund door een team dat zich bezighoudt met technologische ontwikkeling, productie en verkoopservice.
- Ervaring 20 jaar
- Bedrijfsmodel OEM en ODM EDM-machineontwikkeling
- Kernvermogen Ontwerp en productie van CNC-werktuigmachines
- Faciliteit Productie- en montagecentrum
Het team opereert als OEM EDM-machinefabrikant en ODM EDM-zinkmachinebedrijf en werkt samen met klanten om de machineconfiguratie, zoals tankgrootte, generatorinstellingen en besturingssoftware, af te stemmen op de onderdelen die worden geproduceerd, waarbij gebruik wordt gemaakt van voortdurende ontwikkelingen in het veld om het machineontwerp in de loop van de tijd te verfijnen.
Wat u moet controleren voordat u een zinkloodmachine koopt
- Vraag om een caviteitsproef op representatief materiaal voordat u een volledige bestelling plaatst.
- Controleer of de besturingssoftware de elektrodebibliotheek en baanpatronen ondersteunt die uw gereedschapsprogramma's al gebruiken.
- Bevestig de asbeweging en tankgrootte ten opzichte van uw grootste verwachte vormblok, niet alleen uw gemiddelde onderdeelgrootte.
- Bekijk hoe gemakkelijk verbruiksartikelen zoals filters en elektrodehouders kunnen worden aangeschaft voor continu gebruik.
- Bespreek training en installatieondersteuning voor het besturingssysteem, zodat nieuwe programma's kunnen worden gebouwd zonder een lange leercurve.
Veelgestelde vragen
-
Q1. Wat is een zinklood-EDM-machine
Een zinklood-EDM-machine, ook wel een die-zinker-machine of ram-EDM-machine genoemd, vormt een werkstuk door een gevormde elektrode in het materiaal te laten zakken, terwijl herhaalde elektrische vonken het oppervlak eroderen zodat het overeenkomt met de vorm van de elektrode.
-
Vraag 2. Hoe werkt het zinken van EDM?
Een gevormde elektrode en het werkstuk worden ondergedompeld in diëlektrische vloeistof, en een reeks snelle elektrische ontladingen tussen de twee erodeert materiaal van het werkstuk in het patroon van de elektrode.
-
Q3. Wat is zinkend EDM?
Zinkende EDM is de algemene procesnaam voor het gebruik van een zinkvonk-EDM-machine om holtes te vormen, zoals schimmel- en matrijsafdrukken, door middel van gecontroleerde vonkerosie in plaats van snijgereedschappen.
-
Q4. Wat is ram-EDM
Ram-EDM is een andere veel voorkomende naam voor zinkvonk-EDM, verwijzend naar de ram die de elektrode tijdens de bewerkingscyclus naar beneden in het werkstuk drijft.
-
Vraag 5. Welke materialen kunnen EDM-machine zijn?
EDM werkt op elk elektrisch geleidend materiaal, waaronder de meeste gereedschapsstaalsoorten, roestvrij staal, titaniumlegeringen, wolfraamcarbide en verschillende geleidende keramieksoorten.
-
Vraag 6. Kan gehard staal EDM bewerken
Ja, aangezien materiaalverwijdering plaatsvindt door elektrische ontlading in plaats van door snijkracht, heeft de hardheid weinig invloed op de prestatie van het proces.
-
Vraag 7. Kan titanium EDM-bewerkingen uitvoeren
Ja, titaniumlegeringen worden vaak bewerkt met EDM, vooral voor onderdelen in de luchtvaart- en medische sector, waar hun taaiheid conventioneel snijden bemoeilijkt.
-
Vraag 8. Kan EDM-carbide snijden
Ja, wolfraamcarbide is een veel voorkomende EDM-toepassing, vooral voor snijgereedschappen en slijtdelen waarbij alleen slijpen langzaam en moeilijk zou zijn.
-
Vraag 9. Hoe nauwkeurig is EDM-bewerking
De positioneringsnauwkeurigheid op een goed onderhouden zinkvonk-EDM-machine ligt gewoonlijk rond de plus of min 0,005 mm, hoewel het exacte cijfer afhangt van de machineklasse en procesinstellingen.
-
Q10. Welke oppervlakteafwerking kan EDM bereiken?
De oppervlakteafwerking is afhankelijk van de bewerkingsfase, waarbij ruwe passages een grovere textuur achterlaten en afwerkingspassages die een fijn, bijna spiegelvlak oppervlak kunnen bereiken.


Als u geïnteresseerd bent in onze producten, raadpleeg ons dan.
CONTACTGEGEVENS
Nantong New Era Technology Co., LTD
- Vijfsterrenindustriepark, Chongchuan District, Nantong City, provincie Jiangsu, China
- TEL:+86-19851302688
- E-mail: [email protected]
Producten
Snelle link
Nieuws
Mobiele terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle rechten voorbehouden. Fabrikanten van CNC-bewerkingscentra China Machining Center Fabriek
