


Industrie nieuws
Waar moet ik op letten voordat ik een VMC koop?
 2026.07.30
 Industrie nieuws
Snel antwoofd: waar moet ik op letten voordat ik een VMC koop?
Voordat u een koopt verticaal bewerkingscentrum Het korte antwoord is dit: stem het spilvermogen en het snelheidsbereik af op uw materiaalmix, bevestig dat de tafelafmetingen en de asbeweging uw grootste deelomhulsel bestrijken, controleer de structurele stijfheid van het giet- en geleidingsontwerp, bekijk de capaciteit van de automatische gereedschapswisselaar en bevestig dat het CNC-besturingsplatform past bij uw programmeerworkflow. Positioneringsnauwkeurigheid, koelmiddel- en spaanbeheer, gereedheid voor automatisering en de productieachtergrond van de leverancier ronden de lijst af. EEN VMC-machine is een productiemiddel met een lange levensduur, dus de beslissing gaat zelden over een enkel specificatiebladnummer. Het gaat erom hoe de hele configuratie zich gedraagt in uw feitelijke onderdelenmix, ploegendienstpatroon en vloerindeling.
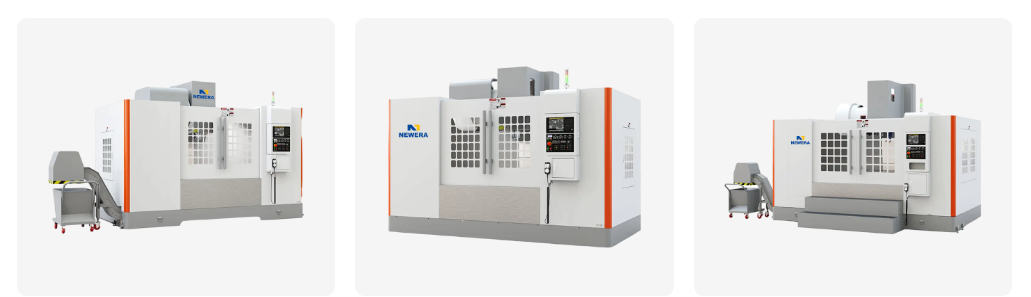
In de onderstaande secties wordt elke factor gedetailleerd besproken, met referentiebereiken, vergelijkingstabellen en een leveranciersevaluatiechecklist die kopers vaak gebruiken bij het verfijnen van de opties.
- Spilvermogen, toerentalbereik en koppel afgestemd op uw typische materiaal
- Tafelgrootte en asverplaatsing ten opzichte van uw grootste deelenvelop
- Structurele stijfheid van het gietstuk, de geleidingen en het ribbelontwerp
- Capaciteit van de gereedschapswisselaar en gereedschapswisselsnelheid voor de complexiteit van uw onderdeel
- CNC-besturingsplatform en hoe het past in uw bestaande programmeerworkflow
- Positioneringsnauwkeurigheid en herhaalbaarheid nodig voor uw tolerantieklasse
- Compatibiliteit van automatisering voor palletwisselaars, robotbelading of staafaanvoer
- Productiegeschiedenis van leveranciers en technische ondersteuning na verkoop
Spilvermogen, toerentalbereik en koppel afgestemd op uw werkstukken
De spil is het onderdeel van a verticaal bewerkingscentrum die het meest direct bepaalt wat u kunt snijden, hoe snel en hoe schoon. Een spil die wordt gekozen zonder rekening te houden met uw materiaalmix heeft de neiging snelheid of koppel op tafel te laten liggen, en kopers ontdekken dit vaak pas nadat de machine al op de grond staat. Het helpt om in drie brede spilklassen te denken in plaats van in één enkel getal.
Standaard koppelspindels
Deze klasse, die grofweg tussen 6.000 en 10.000 tpm draait, geeft de voorkeur aan koppel op lage en middelhoge snelheden, wat geschikt is voor voorbewerken van staal, gietijzer en algemeen vormstaal, waarbij de spaanbelasting belangrijker is dan de oppervlaktesnelheid. Winkels die zwaardere verspaning uitvoeren op ferromateriaal neigen doorgaans naar deze klasse.
Gebalanceerde spindels met gemiddelde snelheid
Dit bereik strekt zich uit van ongeveer 10.000 tot 15.000 tpm en is een gebruikelijke standaard voor gemengde productievloeren waar zowel stalen componenten als aluminium onderdelen door dezelfde VMC-machine . Het is eerder een praktische middenweg dan een specialistische keuze.
Spindels met hoge snelheid
Van 15.000 tot 24.000 tpm en af en toe hoger, neemt het koppel af aan de top van het bereik in ruil voor oppervlaktesnelheid. Deze klasse is geschikt voor aluminium structurele onderdelen, grafietelektroden en fijne matrijsafwerking waarbij de oppervlaktekwaliteit afhangt van de spilsnelheid in plaats van van de ruwe snijkracht.
| Spindel klasse | Typisch snelheidsbereik | Koppel karakter | Best geschikt materiaal |
|---|---|---|---|
| Standaard koppel | 6.000 tot 10.000 tpm | Hoger koppel bij lage toerentallen | Staal, gietijzer, vormstaal |
| Middensnelheid gebalanceerd | 10.000 tot 15.000 tpm | Evenwichtig over het hele bereik | Gemengde staal- en aluminiumproductie |
| Hoge snelheid | 15.000 tot 24.000 tpm | Lager koppel nabij topsnelheid | Aluminium, grafiet, matrijsafwerking |
Tafelgrootte, asverplaatsing en totale machinevoetafdruk
De tafelafmetingen en de X-, Y- en Z-verplaatsing bepalen het grootste deel dat u kunt uitvoeren, maar bepalen ook hoeveel vloeroppervlak, kraanvrijheid en gangpadbreedte de machine op uw werkvloer in beslag zal nemen. EEN klein verticaal bewerkingscentrum is populair in gereedschapskamers en prototypewinkels, juist omdat het de voetafdruk compact houdt en toch de gebruikelijke beugel-, plaat- en behuizingsafmetingen dekt.
Referentie X-asbeweging per grootteklasse van het verticale bewerkingscentrum
| VMC-klasse | Tafelgrootte (ongeveer) | X / Y / Z Reizen |
|---|---|---|
| Klein verticaal bewerkingscentrum | 600 x 400 mm | 500 / 400 / 400mm |
| Standaard verticaal bewerkingscentrum | 1000 x 500 mm | 1000 / 500 / 600mm |
| Groot verticaal bewerkingscentrum | 1500 x 800 mm en groter | 1600 / 800 / 800mm |
Controleer naast de ruwe cijfers ook de hoogte van de kraanhaak, de toegang van de vorkheftruck tot de voor- en zijpanelen en de ruimte zodat de deuren van de elektrische kast volledig open kunnen tijdens onderhoud. Veel kopers hebben de machine op de juiste maat gemaakt, maar vergeten de onderhoudsruimte eromheen, waardoor later een lastige indelingswijziging nodig is.
Structurele stijfheid, gietontwerp en trillingsbeheersing
Stijfheid bepaalt hoe een verticaal bewerkingscentrum gedraagt zich onder echte snijbelasting in plaats van bij stationair draaien. Een machine die er op papier identiek uitziet als een concurrerend model, kan nog steeds klapperen, doorbuigen of de afwerkingskwaliteit verliezen zodra een zware voorbewerkingsgang begint, en het verschil is meestal terug te voeren op het gietontwerp en niet op de motorgrootte.
Zoek naar een brede kolombasis, dikke interne ribbels onder de tafel, een symmetrisch thermisch ontwerp tussen de linker- en rechterkant van de kolom, en een doosvormige of lineaire geleidingsconstructie die geschikt is voor uw typische zaagdiepte. Boxbanen geven over het algemeen de voorkeur aan hoge voorbewerkingsstabiliteit, terwijl lineaire geleidingen de voorkeur geven aan een hoge verplaatsingssnelheid en lagere wrijving. Geen van beide is universeel beter; De juiste keuze hangt af van het feit of uw onderdelenmix neigt naar zware verspaning of naar snellere, lichtere afwerkingsgangen.
Trillingen en thermische stabiliteit
Vraag hoe de spilbehuizing de warmte beheert tijdens langere looptijden, aangezien thermische groei in de spil een van de meest voorkomende oorzaken is van maatafwijking tijdens een lange dienstperiode. Een goed geribbeld gietstuk in combinatie met een spindelkoelmantel verkleint de opening tussen het eerste deel van de machine in de ochtend en het tweehonderdste deel later in de dienst.
Automatische gereedschapswisselaarcapaciteit en gereedschapswisselsnelheid
Bij de automatische gereedschapswisselaar, of ATC, wordt vaak cyclustijd gewonnen of verloren bij complexe onderdelen. Twee cijfers zijn het belangrijkst: de magazijncapaciteit, dat wil zeggen hoeveel gereedschappen de machine gereed kan houden, en de gereedschapswisseltijd, dat wil zeggen hoe snel de machine tussen bewerkingen wisselt.
Referentie gereedschapsmagazijncapaciteit per productiemixvereiste
Een werkplaats met een klein aantal herhaalde onderdelen heeft zelden meer dan zestien tot twintig gereedschapsposities nodig. Een high-mix werkplaats die veel verschillende onderdeelnummers per week snijdt, profiteert van een groter magazijn, omdat minder handmatige gereedschapswisselingen tijdens de werkdag zich direct vertalen in een hogere spilbeschikbaarheid. De snelheid van gereedschapswissels is het belangrijkst bij onderdelen waarbij vaak van gereedschap gewisseld wordt, zoals gedetailleerde vormholtes of onderdelen met veel kleine kenmerken.
CNC-besturingssysteem en programmeerinterface
Het besturingsplatform op a VMC-machine vormt meer dan welk ander afzonderlijk onderdeel dan ook de dagelijkse ervaring van de machinist. Een capabele spil gecombineerd met een besturing die uw programmeurs lastig vinden om mee te werken, zal in de praktijk ondermaats presteren dan het specificatieblad.
Koelsystemen, spaanafvoer en behuizingsontwerp
De levering van koelvloeistof en het spaanbeheer staan zelden bovenaan de checklist van een koper, maar toch hebben ze een directe invloed op de standtijd van het gereedschap, de consistentie van de cyclustijden en de hoeveelheid handmatige opruimwerkzaamheden die een werkplaats bij elke ploegendienst op zich neemt.
Opties voor levering van koelvloeistof
Vloedkoelmiddel kan het meeste algemene freeswerk aan, terwijl koelmiddel via de spil belangrijk wordt voor diepgatboren en tappen, waar het verwijderen van spanen op diepte anders moeilijk is. Hogedrukkoelmiddelopties helpen bij het breken van de spaan in gomachtige of langspanende materialen.
Spaanevacuatie en volledige behuizing
Een spanentransporteur met schroef- of scharnierband zorgt ervoor dat de spanen automatisch uit de werkzone bewegen, in plaats van dat er tijdens pauzes handmatig moet worden geharkt. Een volledig afgesloten werkruimte vermindert de blootstelling aan koelmiddelnevel in de werkplaats en houdt spanen binnen, wat belangrijker wordt naarmate de spilsnelheid en de materiaalverwijderingssnelheid toenemen.
Positioneringsnauwkeurigheid en herhaalbaarheid
Positioneringsnauwkeurigheid beschrijft hoe dicht de machine bij een opgedragen coördinaat komt, terwijl herhaalbaarheid beschrijft hoe consistent de machine gedurende vele cycli naar hetzelfde punt terugkeert. Voor het meeste algemene werk is herhaalbaarheid van dag tot dag belangrijker, omdat het de consistentie van onderdeel tot onderdeel bepaalt tijdens een productierun op een precisie VMC-machine .
- 0,010 mm Typische herhaalbaarheid, economy class
- 0,006 mm Typische herhaalbaarheid, standaardklasse
- 0,003 mm Typische herhaalbaarheid, precisieklasse
Lagere waarden duiden op een nauwere herhaalbaarheid in alle machineklassen
De feedbackmethode speelt hier een directe rol. Semi-gesloten-lussystemen vertrouwen op een roterende encoder bij de motor om de positie af te leiden, terwijl gesloten-lussystemen een lineaire schaal op de as zelf toevoegen om de werkelijke tafelpositie te meten, wat de slijtage van de kogelomloopspindel en de thermische uitzetting in de loop van de tijd compenseert. Kopers die zich richten op een strenge tolerantieklasse op a precisie VMC-machine zou specifiek moeten vragen welke feedbackmethode geschikt is, in plaats van dit alleen op basis van het prijsniveau aan te nemen.
Automatiseringscompatibiliteit: palletwisselaars, robotbelading en staafaanvoer
Zelfs als automatisering geen deel uitmaakt van uw initiële aankoop, is het de moeite waard om later te bevestigen of de machinearchitectuur dit ondersteunt. Automatisering toevoegen aan een machine die er nooit voor ontworpen is, is veel moeilijker dan vanaf dag één te beginnen met de juiste toegangspoorten en besturingsinterfaces.
- Handmatig laden met één operator die één machine verzorgt, geschikt voor kleine volumes of zeer gevarieerde werkstukruns
- Robotcelintegratie, waarbij een robotarm met zes assen onderdelen uit een armatuur laadt en lost, terwijl de operator meerdere machines tegelijk beheert
- Palletpoolsystemen, waarbij meerdere voorgeladen pallets automatisch in de wachtrij staan, zodat de spindel blijft snijden tussen operatorbezoeken door
- Uitgebreide onbeheerde of onbewaakte werking, waarbij palletpools worden gecombineerd, in procesmetingen en bewaking van de standtijd van gereedschappen voor nachtelijke productieruns
Het VMC-type afstemmen op uw toepassing: matrijzenbouw, auto-onderdelen en algemene bewerking
Niet elke toepassing weegt dezelfde factoren even zwaar. Een winkel gericht op VMC voor matrijzenbouw geeft prioriteit aan stijfheid en herhaalbaarheid boven ruwe doorvoer, terwijl een winkel een auto-onderdelen VMC-machine De productielijn geeft doorgaans prioriteit aan cyclustijd, gereedheid voor automatisering en consistente doorvoer gedurende lange productieruns.
- Klein verticaal bewerkingscentrum
- Standaard Vertical Machining Center
- Precisie / Custom Vertical Machining Center
| VMC-type | Primaire toepassing | Sleutelkracht |
|---|---|---|
| Klein verticaal bewerkingscentrum | Prototypewinkels, gereedschapskamers | Compacte footprint, lagere vraag naar vloeroppervlak |
| Standaard verticaal bewerkingscentrum | Algemene werkplaats, auto-onderdelen VMC-machinewerk | Evenwichtige snelheid, veerweg en stijfheid |
| Precisie / Custom VMC | VMC voor matrijzenbouw, detail parts | Strakke herhaalbaarheid, thermische stabiliteit |
Evaluatie van een fabrikant of leverancier van een verticaal bewerkingscentrum
Specificaties vertellen een deel van het verhaal, maar de productieachtergrond van een verticaal bewerkingscentrum manufacturer or verticaal bewerkingscentrum supplier vertelt de rest. Twee machines met vrijwel identieke specificatiebladen kunnen na jarenlang gebruik nog steeds heel verschillend presteren, afhankelijk van hoe consistent ze zijn gebouwd en ondersteund.
| Evaluatiegebied | Waar u op moet letten |
|---|---|
| Productiegeschiedenis | Jarenlang actief bezig geweest met het ontwerpen en produceren van machinemodellen, in-house inkoop van componenten |
| Aanpassingsvermogen | Ondersteuning voor OEM- en ODM-aanvragen, configureerbare spindel-, tafel- en besturingsopties |
| Ondersteuning na verkoop | Beschikbaarheid van technische begeleiding, toegang tot reserveonderdelen, diagnostische ondersteuning op afstand |
| Productieconsistentie | Herhaalbaar geometrie- en kalibratieproces voor alle productie-eenheden |
| Documentatie | Duidelijke bedieningshandleidingen, onderhoudsschema's, bedrading en parameterreferenties |
Kopers op zoek naar een op maat gemaakt verticaal bewerkingscentrum configuratie moet al vroeg in discussies bevestigen of de leverancier de spilconus, de tafelafmetingen, de merkvoorkeur en de automatiseringsinterface kan aanpassen aangepaste VMC-fabrikant , in plaats van laat in het proces de grenzen van de flexibiliteit te ontdekken.
Veelvoorkomende fouten die u moet vermijden bij het selecteren van een VMC-machine
- Ondermaats spilvermogen voor het zwaarste materiaal in de onderdeelmix in plaats van voor de gemiddelde klus
- Serviceklaring negeren rond de machine voor kastdeuren, toegang tot koelvloeistoftanks en toekomstige automatisering
- Met uitzicht op koelvloeistoffiltratie behoeften voor de specifieke materiaalchips die worden gegenereerd
- Puur kiezen op headline-snelheidscijfers terwijl de beoordeling van de stijfheid en de herhaalbaarheid wordt overgeslagen
- Onderschatting van de trainingstijd van operators nodig voor een onbekende besturingsinterface
- Het behandelen van een betaalbare VMC-machine zoeken als een reden om de beoordeling van de stijfheid of de nauwkeurigheid over te slaan, wanneer het nuttiger is om te identificeren welke specificaties er daadwerkelijk toe doen voor uw onderdelenmix voordat u de opties vergelijkt
Vraag vanuit de sector en waarom verticale bewerkingscentra een kerninvestering blijven
De vraag naar verticale bewerkingscentra is veerkrachtig gebleven omdat deze een breed scala aan onderdeelgeometrieën bestrijken met een relatief compacte footprint. Analyse van de industriële markt voorspelt dat het wereldwijde segment van verticale bewerkingscentra zal groeien ten opzichte van de schatting 7,6 miljard dollar in 2025 tot bijna 9,9 miljard dollar in 2031 , wat een gestage jaarlijkse groei weerspiegelt (Bron: Vertical Machine Center Market Forecast, 2026 tot 2031). Afzonderlijk sectoronderzoek plaatst het verticale segment ongeveer op 61 procent aandeel van de bredere markt voor bewerkingscentra in 2026, een weerspiegeling van hoeveel fabrikanten de voorkeur geven aan de flexibiliteit en kostenefficiëntie van verticale configuraties boven andere machinetypen (Bron: Machining Centers Market Size and Opportunities, 2026 tot 2033).
- 9,9 miljard dollar Verwachte waarde van het VMC-segment in 2031
- 61% Verticaal segmentaandeel van bewerkingscentra, 2026
- 45% Aandeel van de vraag naar bewerkingscentra in Azië-Pacific, 2026
Deze groei wordt grotendeels gedreven door de productie van auto-onderdelen, matrijzen- en matrijzenwerk en algemene industriële machinale bewerking, drie gebieden waar a verticaal bewerkingscentrum blijft een praktische standaardkeuze voor fabrikanten die flexibiliteit afwegen tegen vloeroppervlak en insteltijd.
Over Nantong New Era Technology Co., LTD
Nantong New Era Technology Co., LTD is al meer dan twintig jaar gespecialiseerd in het ontwikkelen, ontwerpen en produceren van machines voor numerieke besturing en CNC-bewerkingsmachines, ondersteund door een toegewijd team op het gebied van technologische ontwikkeling, productie en verkoopservice. Als een VMC-machine manufacturer het exploiteren van een gevestigd verticaal bewerkingscentrum factory in China heeft het bedrijf voortdurend geavanceerde technische ontwikkelingen uit binnen- en buitenland geabsorbeerd en is het uitgegroeid tot een fabrikant met een complete productie- en assemblagecapaciteit.
Werken als OEM Fabrikant van verticale bewerkingscentra en een ODM VMC-machine China partner, Nantong New Era Technology richt zich op het bieden van praktische oplossingen en consistente productkwaliteit aan klanten, ondersteund door responsieve service, of de vereiste nu een standaardconfiguratie is of een meer op maat gemaakte opstelling via haar Fabrikant van CNC-verticaal bewerkingscentra vermogen.
Veelgestelde vragen
-
Vraag 1: Waar wordt een VMC-machine voor gebruikt?
Een verticaal bewerkingscentrum wordt gebruikt voor het frezen, boren, tappen, kotteren en contouren van metaal en andere technische materialen, meestal voor beugels, behuizingen, platen en vormholtes.
-
Vraag 2: Waarom kiezen voor een verticaal bewerkingscentrum?
Een verticaal bewerkingscentrum biedt een eenvoudige installatie, duidelijk zicht op de snijzone en een kleinere footprint vergeleken met veel andere configuraties voor de algemene productie van onderdelen.
-
Vraag 3: Wat zijn de belangrijkste componenten van een VMC?
Kerncomponenten zijn onder meer de spil en motor, de asstructuur met kogelomloopspindels en geleidingen, de werktafel, de automatische gereedschapswisselaar, de CNC-besturingskast en het koelsysteem.
-
Vraag 4: Hoe bestuurt CNC een VMC-machine?
De CNC-besturing leest geprogrammeerde instructies en coördineert de servomotoren op elke as, het spiltoerental en de gereedschapswisselaar, waarbij gebruik wordt gemaakt van feedbackapparatuur om de positie tijdens de bewerking te corrigeren.
-
Vraag 5: Welke bewerkingen kan een VMC uitvoeren?
Een verticaal bewerkingscentrum kan vlakfrezen, sleuffrezen, boren, tappen, ruimen, kotteren en contourprofilering uitvoeren, samen met het afwerken van vormholtes op veel soorten onderdelen.
-
Q6: Ondersteunt u OEM en ODM?
Steun.
-
Vraag 7: Waarom voor ons kiezen?
Onafhankelijk onderzoek en ontwikkeling, professioneel team, met een lange geschiedenis.
-
Vraag 8: Kan uw verpakking de productveiligheid garanderen?
Kan.
-
Vraag 9: Wat is het verschil tussen een VMC en een horizontaal bewerkingscentrum?
Een VMC heeft een verticale spindel, geschikt voor vlakke onderdelen en matrijswerk met een eenvoudiger opstelling, terwijl een horizontaal bewerkingscentrum de voorkeur geeft aan zware meerzijdige productie met palletautomatisering.
-
V10: Hoe bepaal ik de juiste tafelgrootte voor mijn onderdelen?
Begin met uw grootste onderdeelbereik plus opspanning en gereedschapsspeling, en vergelijk dit vervolgens met de X-, Y- en Z-beweging van de verticale bewerkingscentrummodellen die worden beoordeeld.


Als u geïnteresseerd bent in onze producten, raadpleeg ons dan.
CONTACTGEGEVENS
Nantong New Era Technology Co., LTD
- Vijfsterrenindustriepark, Chongchuan District, Nantong City, provincie Jiangsu, China
- TEL:+86-19851302688
- E-mail: [email protected]
Producten
Snelle link
Nieuws
Mobiele terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle rechten voorbehouden. Fabrikanten van CNC-bewerkingscentra China Machining Center Fabriek
