


Industrie nieuws
Thuis / Nieuws / Industrie nieuws / Vijfassige portaal-CNC: de complete kopersgids voor grootschalige precisiebewerking
Vijfassige portaal-CNC: de complete kopersgids voor grootschalige precisiebewerking
 2026.09.16
 Industrie nieuws
Wanneer een lucht- en ruimtevaartframe van 3 meter bij uw werkplaats arriveert, gaat de bewerkingsstrategie niet alleen over de spilsnelheid. Het gaat erom of één klemming de tolerantie over de volledige lengte van het onderdeel kan behouden. Een CNC-portaalmachine met vijf assen beantwoordt die vraag door een groot frame in brugstijl te combineren met vijf assen voor gelijktijdige beweging.
Eerst de conclusie: een vijfassige portaal-CNC is de meest praktische manier om grote, complexe werkstukken in één opstelling te bewerken. Minder handelingen betekenen een betere nauwkeurigheid, lagere opspankosten en een kortere totale cyclustijd. In de rest van dit artikel wordt uitgelegd hoe de structuur werkt, welke specificaties er toe doen en waar deze machineklasse zijn brood verdient.
Wat is een vijfassige portaal-CNC-machine?
Een portaalmachine is gebouwd rond twee op de vloer gemonteerde kolommen die een dwarsbalk ondersteunen. De spilkop rijdt op de balk, terwijl het werkstuk op een tafel tussen de kolommen staat. Vergeleken met een verticaal bewerkingscentrum met C-frame biedt het portaalontwerp een veel hogere stijfheid per prijseenheid wanneer het werkgebied groter is dan ongeveer 2 meter.
Het "5-assige" deel betekent drie lineaire assen (X, Y, Z) plus twee roterende assen. In de meeste portaalconfiguraties met vijf assen zijn de roterende assen een A-as (kantelen rond X) en een C-as (rotatie rond Z) ingebouwd in de spilkop. Sommige ontwerpen plaatsen in plaats daarvan roterende assen op de tafel, wat beter is voor extreem zware werkstukken.
Het verschil begrijpen wordt gemakkelijker als u begint met Basisprincipes van portaalbewerkingscentra en vergelijk vervolgens de kopstijlopties.
De onderstaande tekening toont de typische structurele modules van een vijfassige portaal-CNC-machine.
Vijfassig, 3 2 of drieassig: de beweging afstemmen op het onderdeel
Niet elk groot onderdeel heeft een gelijktijdige vijfassige bewerking nodig. Veel prismatische onderdelen kunnen perfect worden afgehandeld door een drieassig portaal of een 3 2 positionele kop. De beslissing hangt af van het aantal zijden dat u moet bereiken, of de oppervlakken gebeeldhouwd zijn en hoe vaak u het zich kunt veroorloven om opnieuw te klemmen.
| Vermogen | 3-assig portaal | 3 2 positioneel | 5-assig gelijktijdig |
|---|---|---|---|
| Opstellingen voor een vijfzijdig deel | 4–6 | 2–3 | 1 |
| Schuine gaten en poorten | Handmatige indexering | Ja | Ja |
| Complexe 3D-contouren | Beperkt | Getrapte afwerking | Afwerking met één doorgang |
| Programmeer inspanning | Laag | Middendelmatig | Hoog |
| Relatieve investering | Laagest | Mid | Hoogest |
Opstellingen vereist voor een typisch vijfzijdig groot onderdeel
Illustratieve vergelijking; Het daadwerkelijke aantal setups is afhankelijk van de onderdeelgeometrie en de machineconfiguratie.
De praktische boodschap: als uw onderdelen grotendeels vlak zijn met af en toe schuine gaten, bespaart een 3 2-portaal geld en vermindert het programmeerrisico. Als u turbinebladen, waaiers, vorminzetstukken met samengestelde rondingen of onderdelen met moeilijk bereikbare ondersnijdingen bewerkt, is een gelijktijdige vijfassige beweging de enige manier om ze efficiënt af te werken.
Belangrijkste specificaties die u moet controleren voordat u koopt
Werkenvelop en tafel
De afstand tussen de kolommen definieert de maximale werkstukbreedte. De verplaatsing van de Y-as definieert de diepte die u kunt bereiken vanaf de voorkant van de tafel, en de verplaatsing van de Z-as bepaalt de maximale werkstukhoogte plus gereedschapslengte. Meet het armatuur altijd ook in de envelop, niet alleen in het onderdeel.
- X-as verplaatsing: normaal gesproken 3 tot 12 m voor portaalmachines
- Afstand tussen de kolommen: kies 300–500 mm breder dan uw grootste beproefde werkstuk
- Tafelbelasting: controleer dit met het werkelijke werkstuk plus het spangewicht
Spindelprestaties
Het spindelvermogen en koppel bepalen hoeveel materiaal u per doorgang kunt verwijderen. Een spil van 10.000–15.000 tpm en 30–60 kW is geschikt voor de meeste aluminium luchtvaart- en vormstaaltoepassingen. Zoek voor titanium of Inconel naar een lagere snelheid met een hoger koppel en een stevige HSK- of Capto-interface.
Asconfiguratie en roterende kop
Controleer of de rotatie-assen een vorkvormige kop, een zwenkkop of een tafelgebaseerd ontwerp zijn. Vorkkoppen zijn gebruikelijk voor gelijktijdig vijfassig werk, omdat ze een beter gereedschapsbereik mogelijk maken en minder interferentie met de dwarsbalk mogelijk maken. Voor zeer zware werkstukken kan een tafelgebaseerd ontwerp met B/C roterende assen de veiligere keuze zijn.
Controle en CAM-compatibiliteit
Vijfassige portaalmachines zijn afhankelijk van het vermogen van de CNC om kinematische transformatie, gereedschap-middelpunt-controle (TCP) en botsingsvermijding aan te kunnen. De CAM-postprocessor moet overeenkomen met de exacte hoofdkinematica. Vraag de bouwer naar de post-processorlijst voordat u de bestelling ondertekent.
Waar het loont: toepassingen die een portaal met vijf assen nodig hebben
Een vijfassige portaal-CNC is geen machine voor algemeen gebruik. Het verdient zijn kosten wanneer het werkbereik groot is, het onderdeel complex is en het opnieuw opspannen duur of riskant is. Drie applicatiegroepen domineren de vraag.
Lucht- en ruimtevaart en defensie
Monolithische aluminium frames, vleugelribben, rondhouten en schotten combineren lange afmetingen met dunne wanden en vijfzijdige bewerking. De portaalconstructie ondersteunt de lange X-as, terwijl de roterende kop schuine bevestigingsvakken bereikt zonder het onderdeel te verplaatsen. Eén opstelling vermindert ook de geometrische fouten tussen objecten.
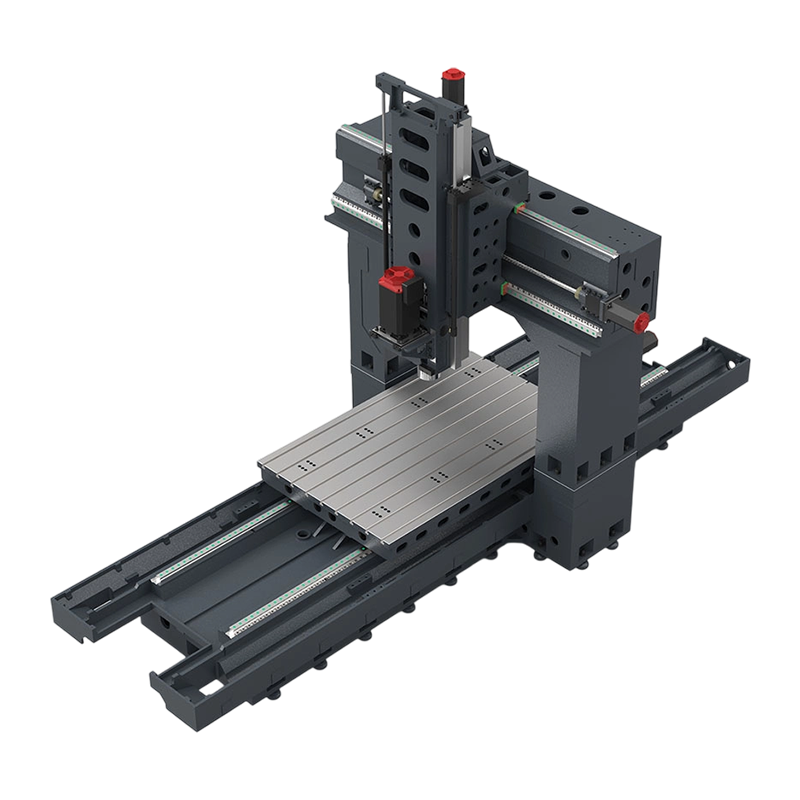 PL2518 Gantry-bewerkingscentrum voor grote structurele onderdelen Deze vijfassige portaalmachine is geschikt voor lange aluminium componenten en brede matrijsoppervlakken en biedt een groot werkbereik en een verbeterde spindelopbrengst. De toegankelijke tafel en slimme bedieningselementen verkorten de insteltijd en verbeteren de afwerkingsefficiëntie. Bekijk Product →
Productie van grote matrijzen en matrijzen
Matrijzen voor buitenpanelen voor auto's, grote kunststof spuitgietmatrijzen en spuitgietgereedschappen vereisen een continue oppervlakteafwerking over grote oppervlakken. Een portaal met vijf assen houdt het gereedschap loodrecht op het oppervlak, waardoor een betere afwerking ontstaat en veel minder handmatig polijsten nodig is. Dezelfde machine kan grafietelektroden verwerken als deze is uitgerust met een geschikte spindel en stofafzuiging.
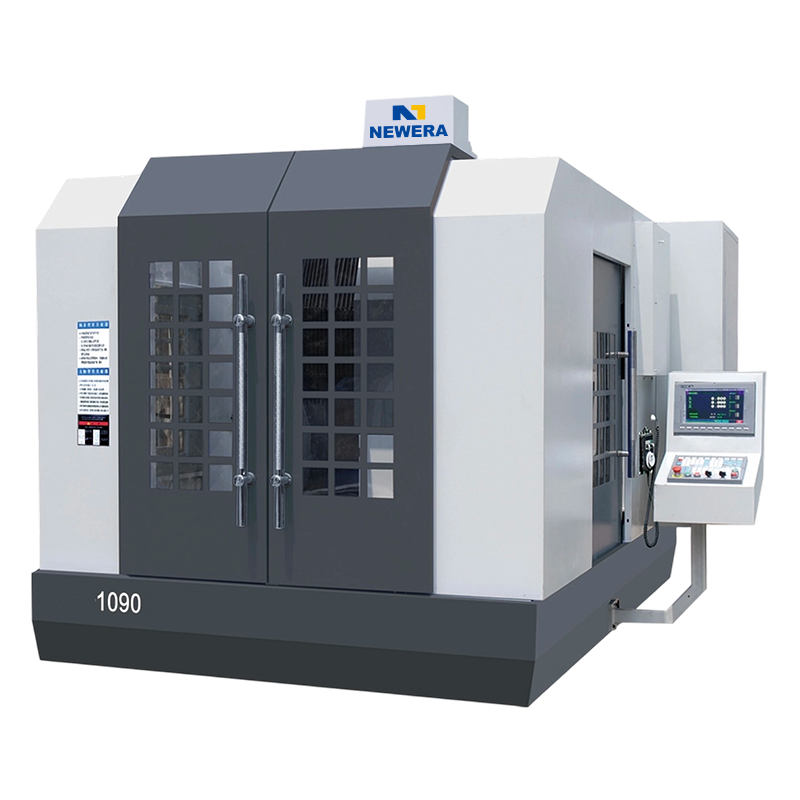 NE1090 CNC-portaalfreesmachine voor extra grote werkstukken Deze portaalmolen is gebouwd voor grote mallen en behuizingen buiten de grenzen van het verticale bewerkingscentrum en maakt gebruik van een gietijzeren constructie en snelle keramische lagers voor stijfheid en nauwkeurigheid. Het diepe bereik van de Z-as kan holtes aan waar andere machines niet bij kunnen. Bekijk Product →
Energie, spoorwegen en zwaar materieel
Windturbinebladmallen, gasturbinebehuizingen, draaistelframes voor treinwagons en grote versnellingsbakken overschrijden vaak de grenzen van een verticaal bewerkingscentrum. In deze gevallen zorgen de open tafel en de grote Z-as van het portaal ervoor dat de spil toegang krijgt tot diepe holtes die een C-frame machine eenvoudigweg niet kan bereiken.
Veel voorkomende fouten bij het specificeren van een portaal met vijf assen
- Er wordt alleen gefocust op de X/Y/Z-beweging en de hoogte van de dwarsbalk wordt genegeerd. Een onderdeel kan op de tafel passen, maar toch tegen de balk botsen als de kop kantelt.
- We vergeten dat roterende assen koppel nodig hebben, en niet alleen snelheid. Veel koppen met vijf assen zien er op papier snel uit, maar kunnen geen zwaar gereedschap in een schuine snede vasthouden.
- De leercurve voor programmeren onderschatten. Gelijktijdig bewerken met vijf assen vereist CAM-vaardigheden, instellingsdiscipline en simulatiegewoonten die werkplaatsen met drie assen niet hebben.
- Het verwaarlozen van de gereedschapslengte en de gereedschapshouderspeling. De roterende kop voegt fysieke afmetingen toe, waardoor het minimale bereik en de laagste Z-positie veranderen.
- De spindel slechts gedeeltelijk afstemmen op het materiaal – zonder rekening te houden met de bevestiging en de demping. Lange dunne wanden op grote onderdelen kunnen trillingen veroorzaken die geen enkele upgrade van de spil kan verhelpen.
Veelgestelde vragen over vijfassige portaal-CNC
Vraag 1: Waar wordt een 5-assige portaal-CNC-machine voor gebruikt?
Het wordt gebruikt voor grote werkstukken die vijfzijdige of contourbewerking in één opstelling nodig hebben - meestal structurele onderdelen uit de lucht- en ruimtevaart, grote matrijs- en matrijsblokken en energiecomponenten. Het portaalframe biedt de stijfheid die nodig is om de nauwkeurigheid over lange rijwegen te behouden.
Vraag 2: Hoeveel kost een 5-assige portaal-CNC-machine?
De prijs is afhankelijk van het werkbereik, het spilvermogen, de rotatie-asconfiguratie en het besturingssysteem. Geen twee citaten zijn hetzelfde. De juiste aanpak is om uw grootste onderdeel te specificeren en de fabrikant te vragen de machine eromheen te configureren.
Vraag 3: Wat is het verschil tussen een 5-assig portaal en een 5-assig verticaal bewerkingscentrum?
Een VMC heeft een C-frame waarbij de spindel boven de tafel is gemonteerd in een enkele gegoten kolom. Een portaal heeft twee kolommen die een dwarsbalk ondersteunen, wat de stijfheid vergroot en een veel langere verplaatsing op de X-as mogelijk maakt. Het portaal heeft meestal de voorkeur als het onderdeel langer is dan 2 meter.
Vraag 4: Welke nauwkeurigheid kan een 5-assige portaal-CNC hebben?
De nauwkeurigheid is afhankelijk van compensatie, thermische controle en schaalfeedback. Een goed gespecificeerde machine kan een positionering in het bereik van enkele honderdsten van een millimeter aanhouden, en is daarom geschikt voor matrijzen- en precisieproductie. De fabrikant moet nauwkeurigheidsgegevens verstrekken die over het volledige volume zijn gemeten, en niet slechts op één punt.
Vraag 5: Kan een portaal-CNC met 3 assen later worden geüpgraded naar vijfassig?
Het achteraf inbouwen van een roterende kop of tafel is mogelijk als het besturingssysteem en de aandrijvingen compatibel zijn, maar de engineeringkosten benaderen vaak die van een nieuwe machine. De meeste bedrijven kiezen voor de vijfassige versie wanneer de 3-assige machine niet meer voldoende is.
Vraag 6: Welk onderhoud heeft een portaalbewerkingscentrum nodig?
Het onderhoud richt zich op de smering van de geleidingsbanen, het reinigen van de schaalfeedback, het koelen van de spindel en het controleren van de afdichtingen van de draaikop. Omdat een portaal een lange X-as heeft, zijn regelmatige waterpascontroles ook belangrijk om te voorkomen dat de nauwkeurigheid in de loop van de tijd verandert.


Als u geïnteresseerd bent in onze producten, raadpleeg ons dan.
CONTACTGEGEVENS
Nantong New Era Technology Co., LTD
- Vijfsterrenindustriepark, Chongchuan District, Nantong City, provincie Jiangsu, China
- TEL:+86-19851302688
- E-mail: [email protected]
Producten
Snelle link
Nieuws
Mobiele terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle rechten voorbehouden. Fabrikanten van CNC-bewerkingscentra China Machining Center Fabriek
