


Industrie nieuws
Thuis / Nieuws / Industrie nieuws / CNC-bewerkingscentra uitgelegd: typen, belangrijkste specificaties en hoe te kiezen
CNC-bewerkingscentra uitgelegd: typen, belangrijkste specificaties en hoe te kiezen
 2026.09.23
 Industrie nieuws
Een verspaningsbedrijf bracht ons ooit een offerte voor 2.000 pomphuizen met een eenvoudige eis: een boringtolerantie van ±0,008 mm, gedocumenteerd op elk onderdeel. De handmatige fabrieken van de werkplaats konden dat aantal op een goede dag halen, maar niet ploegendienst na ploegendienst, en niet met de meetgegevens waar de klant om vroeg. De bestelling ging naar een winkel met CNC-bewerkingscentra. De vraag van de eigenaar achteraf was precies de vraag die elke koper zou moeten stellen: welk type bewerkingscentrum heb ik eigenlijk nodig, en welke specificaties bepalen echt of ik er geld mee kan verdienen?
Wat definieert een CNC-bewerkingscentrum?
Zet een bewerkingscentrum naast een CNC-freesmachine op de werkvloer en het zichtbare verschil is de automatische gereedschapswisselaar (ATC). Een CNC-bewerkingscentrum is een computernumeriek bestuurde werktuigmachine die is ontworpen om in één opstelling te frezen, boren, kotteren, tappen en ruimen, waarbij gereedschappen uit een magazijn worden gehaald en gewisseld zonder de handen van de operator. Die ene mogelijkheid verandert een snijbewerking met één gereedschap in een opeenvolgend proces: de machine kan het onderdeel onder ogen zien, de gaten boren, de kritische diameters boren en de schroefdraad tappen - alles in één programmacyclus.
Waarom maakt dat uit aan de kostenkant? Want elke handmatige gereedschapswissel is een bron van variatie. Het gereedschap zit anders in de houder, het aanhaalmoment van de operator verschilt en de opwarmstatus van de spil verandert. Een bewerkingscentrum verwijdert deze variabelen, en daarom is herhaalbaarheid, en niet snelheid, de echte reden waarom winkels upgraden. Het onderstaande schema toont de belangrijkste componenten die u op elk bewerkingscentrum zult evalueren: de kolom, de spilkop met zijn aandrijving, de werktafel, het gereedschapsmagazijn, het bedieningspaneel en de basis die de hele constructie draagt.
Hoofdcomponenten van een CNC-bewerkingscentrum
Voor een gedetailleerder overzicht van hoe het besturingssysteem spil-, assen- en gereedschapswisselingen coördineert, kunt u onze gids raadplegen wat een CNC-bewerkingscentrum is en waarom het ertoe doet legt stap voor stap de regelkring uit.
De drie belangrijkste configuraties
Bijna elk bewerkingscentrum op de markt valt in drie families. De keuze wordt bepaald door de vorm van het werkstuk, het aantal vlakken dat moet worden bewerkt en de grootte van het onderdeel.
Verticaale bewerkingscentra (VMC's)
De VMC houdt de spil loodrecht op de tafel. Dit is de standaard voor vlakke onderdelen, vormplaten, beugels en elk werkstuk waarvan de kritische kenmerken van bovenaf toegankelijk zijn. De opstelling is eenvoudig omdat de tafel aan drie zijden open is en de initiële investering de laagste van de drie families is. Voor een werkplaats die typische productieonderdelen snijdt tot ongeveer 1.000 mm in X-slag, levert een VMC de beste verhouding tussen capaciteit en geïnvesteerd kapitaal. De zuinige VMC EV850 is een representatief instapmodel voor werkplaatsen die overstappen van handmatig frezen.
 EV850 Economisch verticaal bewerkingscentrum voor productiewerkplaatsen Deze VMC biedt een betaalbaar instappunt voor werkplaatsen die overstappen van handmatig frezen, met een ontwerp dat het laden van de kraan, de toegang voor onderhoud en de HMI-bediening met één toets vergemakkelijkt. Bekijk Product →
Horizontaale bewerkingscentra (HMC's)
Draai de spil 90 graden en je krijgt de HMC. Door de horizontale oriëntatie vallen spanen weg van het gereedschap en het werkstuk, wat de standtijd en de oppervlakteafwerking van diepe boringen en vierkante onderdelen verbetert. HMC's accepteren ook op natuurlijkere wijze palletwisselaars dan VMC's, dus domineren ze geautomatiseerde cellen die transmissiebehuizingen, kleplichamen en pompbehuizingen bewerken in middelgrote tot hoge volumes. Het horizontale bewerkingscentrum HMC80 toont de karakteristieke indeling: spindel, kolom en een palletsysteem dat uitbreidbaar is tot een multipalletcel.
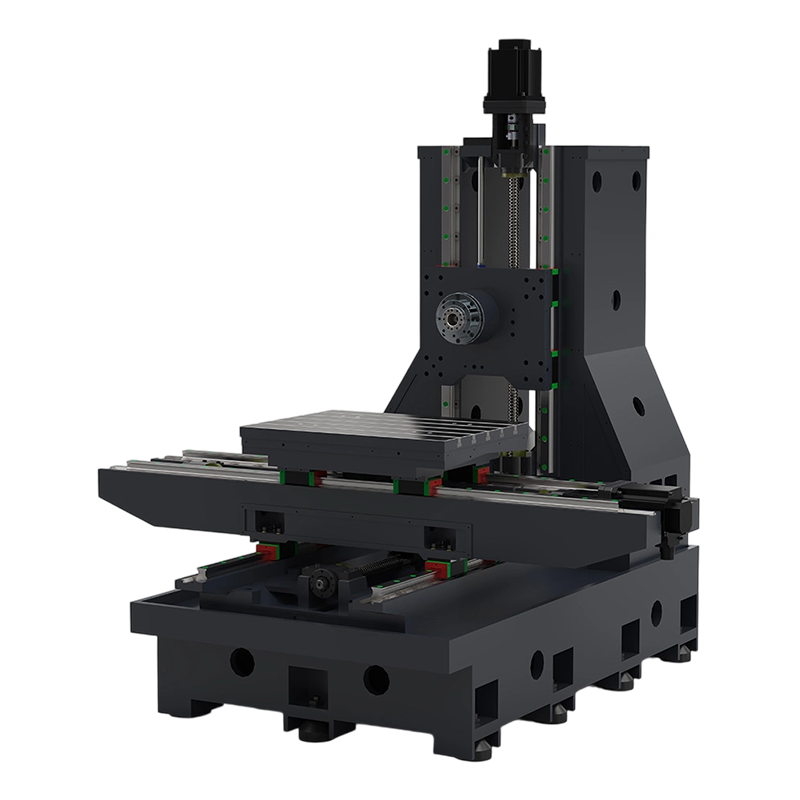 HMC80 Horizontaal bewerkingscentrum voor geautomatiseerde palletcellen Met zijn horizontale spindel en palletvriendelijke indeling is deze machine geschikt voor onderdelen met een diep boorgat en doosvormige onderdelen, en kan hij worden uitgebreid tot automatisering met meerdere pallets voor middelgrote tot hoge volumes. Bekijk Product →
Portaal-bewerkingscentra
Wanneer het werkstuk in X-beweging groter wordt dan ongeveer 1,5 m, neemt het portaal het over. De spil rijdt op een brug die wordt ondersteund door twee kolommen, terwijl het werkstuk stil op het bed blijft. Dat gesloten frame biedt een uitstekende stijfheid over een groot oppervlak. Daarom zijn portalen standaarduitrusting in grote matrijzen- en matrijzenwerkplaatsen, structurele machinale bewerking in de lucht- en ruimtevaart en de verwerking van zware platen. Het portaalbewerkingscentrum PL2016 is een typisch voorbeeld van een middelgroot portaal met een X-slag van 2.000 mm.
 PL2016 Portaal-bewerkingscentrum voor grote stijve werkstukken Een middelgrote portaal met een X-slag van 2000 mm, gebouwd voor groot matrijs-, matrijs-, ruimtevaart- en plaatwerk waarbij stijfheid van het gesloten frame over een groot omhulsel essentieel is. Bekijk Product →
| Criterium | VMC | HMC | Portaal |
|---|---|---|---|
| Spiloriëntatie | Verticaal | Horizontal | Verticaal |
| Beste deelvorm | Platte onderdelen, toegang aan de bovenzijde | Boxy onderdelen, diepe boringen, meerzijdige bewerking | Grote platen, grote mallen, lange structurele delen |
| Typische X-reizen | 600–1.380 mm | 630–1.000 mm | 2.000–2.500 mm |
| Spaanafvoer | Matig | Uitstekend (door zwaartekracht ondersteund) | Matig |
| Automatiseringspotentieel | Handmatig of pallet | Palletstandaard | Handmatig of op spoorbasis |
| Relatieve prijsindex | 1.0 | 1,6–1,9 | 2,2–2,8 |
De keuze tussen deze families gaat zelden over welke 'beter' is. De keuze tussen een VMC en een HMC komt neer op de geometrie van de onderdelen en de batchgrootte – onze vergelijking van VMC versus HMC legt de beslisregels praktisch vast.
Belangrijkste specificaties die bepalend zijn voor de prestaties in de echte wereld
Vier specificatiegroepen bepalen of een bewerkingscentrum zijn brood verdient: asbeweging, spilprestaties, gereedschapscapaciteit en het besturingssysteem. Ze moeten als pakket worden beoordeeld, omdat een grote verplaatsing met een zwakke spindel of een klein gereedschapsmagazijn echte klussen in de weg staat, ongeacht de brochurenummers.
De asbewegingswaarden komen overeen met de catalogusspecificaties van de huidige New Era-bewerkingscentrummodellen.
Asbeweging is het eerste filter omdat het de maximale onderdeelgrootte definieert. Als praktische vuistregel: koop geen machine waarvan de grootste onderdeelafmeting meer dan 70 procent van de nominale slag bedraagt; u hebt ruimte nodig voor het opspannen van het werkstuk, klemmen en gereedschapsvrijheid.
| Specificatie | Toegang VMC | HMC | Portaal |
|---|---|---|---|
| Werkweg X/Y/Z | 850 × 560 × 560 mm | 800 × 700 × 700 mm | 2.000 × 1.600 × 800 mm |
| Spindel conisch | BT40 | BT40 / BT50 | BT50 |
| Toerentalbereik van de spil | 8.000–12.000 tpm | 6.000–8.000 tpm | 4.000–6.000 tpm |
| Gereedschapsmagazijn capacity | 16–24 gereedschappen | 24–40 gereedschappen | 16–24 gereedschappen |
| Typische toepassing | Mallen, beugels, platen | Behuizingen, cilinders, cellen | Grote mallen, ruimtevaartplaten |
De spilsnelheid moet overeenkomen met uw dominante materiaal. Als u voornamelijk staal zaagt, is een spil met een toerental van 8.000 tpm voldoende en produceert deze een beter koppel bij een lager toerental dan een spil met 12.000 tpm; als je aluminium snijdt, is het hogere toerentalbereik de extra kosten waard.
De machine afstemmen op het onderdeel: een radarvergelijking
Winkeleigenaren beoordelen een machine gewoonlijk op basis van zes criteria: flexibiliteit bij de installatie, stijfheid, efficiëntie van de footprint, gereedheid voor automatisering, capaciteit van grote onderdelen en kostenefficiëntie. Teken de drie configuraties en de afwegingen worden zichtbaar.
Kwalitatieve vergelijking: de beoordelingen weerspiegelen de typische sterke punten van elke configuratie in gewone werkplaatstoepassingen.
De radar maakt het compromis expliciet. Een VMC is toonaangevend op het gebied van flexibiliteit en kostenefficiëntie en blijft daarom het meest voorkomende eerste bewerkingscentrum. Een HMC is toonaangevend op het gebied van automatiseringsgereedheid en chipcontrole: het juiste antwoord als dezelfde onderdelenfamilie maandenlang draait. Een portaal is toonaangevend op het gebied van stijfheid en grote capaciteit, maar betaalt een boete in voetafdruk en prijs. Kies de dimensie die het vaakst faalt in uw huidige banen, en laat dat de doorslaggevende as zijn.
Waar bewerkingscentra hun geld verdienen
CNC-bewerkingscentra worden in elk segment van de precisieproductie gebruikt. Het algemene patroon is dat hoe hoger de waarde van het werkstuk, hoe groter de financiële impact van een enkele bedieningsfout is – en hoe sterker het argument voor geautomatiseerde, herhaalbare processen. Typische toepassingen zijn onder meer:
- Vorm en matrijs: kernen, holtes en elektrodehouders, vaak gecombineerd met een zinklood-EDM voor scherpe interne hoeken en geharde details waar frezen niet bij kunnen.
- Automotive: transmissiehuizen, remklauwen, fusees en pomplichamen in midden- tot hoge series.
- Lucht- en ruimtevaart: structurele ribben, schotten en dunwandige monolithische onderdelen waar de materiaalverwijdering hoog is en stijfheid van cruciaal belang is.
- Medisch en elektronica: instrumentbehuizingen, implantaatprototypes, connectormallen en koellichamen waarbij de toleranties krap zijn en de batches klein zijn.
In matrijzenwerkplaatsen is een gebruikelijke en effectieve splitsing om het bewerkingscentrum 70-80 procent van de materiaalverwijdering te laten doen en een CNC-vonkbewerking te gebruiken voor de geometrie die een roterende frees niet kan produceren. Die combinatie verklaart waarom matrijzenfabrikanten de neiging hebben om in beide technologieën te investeren in plaats van op één technologie te gokken.
Cost of Ownership: wat over vijf jaar optelt
De aankoopprijs is het meest zichtbare getal, maar het kleinste bruikbare getal. Over een periode van vijf jaar omvatten de kosten van het bezit van een bewerkingscentrum gereedschap en werkstukopspanning, onderhoud, energie, programmeertijd en de kosten van het vloeroppervlak zelf. Een machine die twee ploegen draait, kan zijn prijs binnen 18 tot 24 maanden rechtvaardigen; Het kan vijf jaar duren voordat dezelfde machine zes uur per dag draait. Koop capaciteit die u daadwerkelijk kunt laden.
Indicatieve index voor vergelijkbare werkbereiken – werkelijke offertes zijn afhankelijk van opties, besturingssysteem en configuratie.
Relatieve prijzen tussen klassen zijn slechts het begin. Werkstukopspanning en gereedschap voegen vaak 10 tot 20 procent toe aan de aankoopprijs voor de eerste klus. Energie en verbruiksartikelen zijn een kleinere lijn, maar onderhoud niet: een middelgrote VMC heeft een spindelinspectie en smeerservice nodig volgens een vast schema, en het uitstellen van dat werk creëert het klassieke faalpatroon waarbij toleranties afwijken en de machine uitvalt tijdens een productieorder in plaats van tijdens geplande stilstand.
Onderhoudspunten die de investering beschermen
Het onderhoudsplan dat een bewerkingscentrum accuraat houdt, is niet ingewikkeld, maar moet volgens een kalender worden gevolgd en niet volgens een crisisschema:
- Controleer bij elke dienst de koelmiddelconcentratie, de smering en de spiltemperatuur; luister naar ongebruikelijke snijgeluiden.
- Wekelijks — inspecteer de gereedschapsmagazijnarm en klemsensoren; maak de spilconus schoon.
- Maandelijks — controleer de speling- en ascompensatiewaarden; inspecteer de wegafdekkingen op spanen.
- Driemaandelijks: voer een ballbar-test uit om de rondheid en diagonale nauwkeurigheid te verifiëren.
- Jaarlijks: volledige geometrische uitlijning, kalibratie van de schaal en onderhoud van het smeersysteem.
Gepland onderhoud is de goedkoopste verzekering die u kunt kopen. Een bewerkingscentrum dat zich aan zijn kalibratiecyclus houdt, zal jarenlang tolerantie behouden; een die wordt verwaarloosd, zal duur gereedschap vergen en herwerken, lang voordat het helemaal mislukt.
Veelgestelde vragen over CNC-bewerkingscentra
Q1. Wat is een CNC-bewerkingscentrum?
Een CNC-bewerkingscentrum is een computergestuurde werktuigmachine die frezen, boren, kotteren, tappen en ruimen uitvoert met een automatische gereedschapswisselaar, zodat meerdere bewerkingen in één programmacyclus plaatsvinden zonder handmatige gereedschapswisselingen.
Vraag 2. Wat is het verschil tussen een VMC en een HMC?
Een verticaal bewerkingscentrum heeft een verticale spil en is geschikt voor vlakke onderdelen met kenmerken bovenaan. Een horizontaal bewerkingscentrum heeft een horizontale spil, een betere spaanafvoer en is de betere keuze voor doosachtige onderdelen en geautomatiseerde palletcellen.
Q3. Hoeveel kost een CNC-bewerkingscentrum?
Een VMC op instapniveau is de meest betaalbare manier om binnen te komen, terwijl HMC's ongeveer 1,5 tot 1,9 keer meer kosten en portalen 2,2 tot 2,8 keer meer voor vergelijkbare enveloppen. De totale eigendomskosten over een periode van vijf jaar omvatten ook gereedschap, onderhoud, energie en programmering.
Q4. Wat betekenen 3-assen, 4-assen en 5-assen?
Ze beschrijven het aantal gecontroleerde assen. Een machine met 3 assen beweegt X, Y en Z. Een machine met 4 assen voegt een draaitafel toe. Een 5-assige voegt twee roterende assen toe, zodat het gereedschap het onderdeel vanuit vrijwel elke hoek in één opstelling kan benaderen.
Vraag 5. Kan een bewerkingscentrum een CNC-freesmachine vervangen?
Bij het meeste productiewerk wel, omdat het bewerkingscentrum zorgt voor automatische gereedschapswisseling, snellere cyclustijden en een betere consistentie. De uitzondering vormen zeer grote, lange onderdelen die het uitgebreide bereik van een speciale freesmachine of portaal nodig hebben.
Vraag 6. Waar wordt een portaalbewerkingscentrum voor gebruikt?
Gantry-bewerkingscentra worden gebruikt voor grote werkstukken, zoals grote matrijsbases, structuurplaten voor de lucht- en ruimtevaart en extra grote beugels waarbij de X-beweging groter is dan ongeveer 1,5 m en het werkstuk stil blijft staan onder een bewegende brug.


Als u geïnteresseerd bent in onze producten, raadpleeg ons dan.
CONTACTGEGEVENS
Nantong New Era Technology Co., LTD
- Vijfsterrenindustriepark, Chongchuan District, Nantong City, provincie Jiangsu, China
- TEL:+86-19851302688
- E-mail: [email protected]
Producten
Snelle link
Nieuws
Mobiele terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle rechten voorbehouden. Fabrikanten van CNC-bewerkingscentra China Machining Center Fabriek
