


Industrie nieuws
Thuis / Nieuws / Industrie nieuws / Koopgids voor CNC-verticaal bewerkingscentra: belangrijkste specificaties en selectietips
Koopgids voor CNC-verticaal bewerkingscentra: belangrijkste specificaties en selectietips
 2026.09.02
 Industrie nieuws
Twee winkels bestellen op dezelfde dag verticale bewerkingscentra. Eén winkel voor een enkele familie aluminium behuizingen; de ander plant matrijzenwerk plus een mix van kunststof injectiedelen. Zes maanden later noteert de ene winkel snellere doorlooptijden, terwijl de andere de spiltrillingen bestrijdt. Op een datasheet zien beide machines er hetzelfde uit. Het verschil komt neer op de manier waarop elke machine overeenkomt met de werkelijke werklast van de winkel, en niet op de merknaam op de casting.
Wat is een CNC verticaal bewerkingscentrum?
Definitie die er toe doet op de vloer
Een CNC verticaal bewerkingscentrum is een freesmachine met een spil verticaal georiënteerd, loodrecht op de werktafel. Het werkstuk wordt op een T-gleuftafel geklemd en de spil verwijdert metaal terwijl het langs de X-, Y- en Z-assen beweegt. Dit is de klassieke configuratie voor plaatachtige onderdelen, matrijzen, armaturen en kleine tot middelgrote behuizingen.
Het verticale ontwerp werkt goed voor veel werkplaatsen omdat de spanen uit de snijzone vallen, het koelmiddel op natuurlijke wijze wegloopt en de machinist de snede kan zien zonder zich om de machine heen te hoeven buigen. Alleen al dat inzicht helpt bij de eerste inspectie en het oplossen van problemen.
Standaardcomponenten op de meeste VMC's
- Een verticale spindel aangedreven door een riem of een motor met directe aandrijving
- Een T-gleuftafel met een X-asverplaatsing van maximaal 1.270 mm of meer
- Een automatische gereedschapswisselaar, gewoonlijk met 12 tot 24 gereedschappen
- Een CNC-controller die de lineaire assen coördineert
- Optionele 4e-as-draaitafel voor meervlakswerk
Wat een VMC goed doet en waar het tekortschiet
Conclusie eerst: Voor vlakke onderdelen, mallen en de meeste compacte behuizingen is een VMC de minst dure route naar nauwkeurige, herhaalbare metaalverwijdering.
Verticale bewerkingscentra zijn efficiënt wanneer werkstukken op het tafeloppervlak geklemd blijven. De verticale spil maakt gereedschapswissels voorspelbaar, het opspannen is eenvoudig en de opstellingen zijn sneller voor eenmalige prototypes en kleine batches. De zwaartekracht werkt in uw voordeel: de spanen vallen recht naar beneden in plaats van zich rond het gereedschap op te hopen.
Wanneer je deze opstelling vergelijkt met een horizontaal bewerkingscentrum, wordt het verschil duidelijk. Een VMC is uw beste keuze voor onderdelen die plat zitten. HMC's winnen wanneer u meerdere zijden van een zware doos moet bewerken terwijl u het onderdeel stilhoudt. Lees dit voordat u een bestelling plaatst deze vergelijking van VMC en HMC zodat de machinegeometrie overeenkomt met de onderdeelfamilie die u gebruikt.
Eén beperking om te onthouden: als u grote kubussen bewerkt waarvoor vier of vijf vlakken in één opspanning nodig zijn, zal de VMC u dwingen de cyclus te onderbreken en opnieuw te positioneren. Die downtime weegt op het kostenvoordeel dat u vooraf behaalt.
Welke VMC-specificaties er in de praktijk het meest toe doen
Conclusie eerst: Begin niet met merk of prijs. Begin met de drie cijfers die bepalen of uw onderdelen passen: X-asbeweging, spiltoerental en -koppel, en maximale tafelbelasting.
De asverplaatsing definieert het grootste werkstukbereik dat u kunt verwerken. Als u een aluminium behuizing van 300×200×150 mm bewerkt, is een machine van 850×500×500 mm voldoende. Maar als uw productielijn extrusieprofielen van 1.200 mm gebruikt, heeft u een model nodig met een langere X-slag. Betalen voor overtollig reizen dat ongebruikt blijft, is geld dat vastzit in thermische massa die je nooit zult exploiteren.
Spilgedrag is het volgende filter. Een hoog toerental bij een laag koppel werkt voor aluminium. Vorm- en staalwerk vereist koppel lager in de bocht. Een riemaangedreven spindel is eenvoudiger te onderhouden; een direct aangedreven spindel zorgt voor een betere oppervlakteafwerking bij hogere snelheden. Vraag specifiek waar de machine zijn koppelband genereert.
Herhaalbaarheid is voor de meeste werkplaatsen belangrijker dan absolute positioneringsnauwkeurigheid. Absolute nauwkeurigheid vertelt u waar de machine naartoe gaat; Herhaalbaarheid vertelt je of het daar elke keer naartoe gaat. Voor dagelijkse toleranties is herhaalbaarheid in het bereik van ±5 μm een praktisch doel.
Voordat u een inkooporder ondertekent, moet u deze doorlopen deze checklist met vragen die u moet stellen voordat u een VMC koopt , inclusief thermische compensatie, controllercompatibiliteit en beschikbaarheid van reserveonderdelen.
Een VMC afstemmen op uw productiescenario
Conclusie eerst: De batchgrootte, de vorm van het onderdeel en de materiaalhardheid bepalen welke VMC-klasse u meer nodig heeft dan welke marketingspecificatie dan ook.
Als uw werkplaats 200 aluminium beugels per maand en twee matrijsholten per maand gebruikt, zijn deze klussen niet dezelfde machine. De beugels willen snelheid en goedkoop gereedschap; de mallen willen stijfheid en fijne afwerkingsmogelijkheden. Een VMC uit het middensegment met een direct aangedreven spindel en een magazijn met 20 gereedschappen kan beide dekken zonder overinvesteringen.
Kijk voor grote hoeveelheden autowerk naar de cyclustijd. Elke seconde die wordt bespaard bij een handeling van 90 seconden kan tegen het einde van een dienst resulteren in een zinvolle output. Voor matrijswerk wilt u een machine die de oppervlakteafwerking behoudt onder constante snijbelasting, en niet een machine die alleen door luchtpassages sprint.
Volgens sectoronderzoeken concentreert de adoptie van VMC zich rond matrijzen en matrijzen, auto-onderdelen, algemene machinale bewerking, lucht- en ruimtevaart en elektronica. Elk segment benadrukt eerst een andere specificatie.
VMC-toepassingsgebieden per sectoraandeel
Schimmel en matrijs 30%
Automobiel 25%
Algemene bewerking 20%
Lucht- en ruimtevaart 15%
Elektronica 10%
De werkelijke kosten van het bezitten van een VMC
Conclusie eerst: De koopprijs is slechts het deel waarover u kunt onderhandelen. De levenslange kosten schuilen in installatie, gereedschap, stilstand en energie.
Installatie is een veel voorkomende verrassing. Sommige zwaar zagende VMC's hebben een versterkte fundering nodig omdat de eigen massa en snijkrachten van de machine een stijve vloer vereisen. Een slecht genivelleerde machine verliest snel de kalibratie. Vraag de fabrikant om funderingstekeningen voordat u een lay-out maakt.
Gereedschappen en opspanningen zijn de volgende budgetlijn. Een basisspil met een magazijn voor 24 gereedschappen heeft gereedschapshouders, spantangen en een voorinstelling nodig om bruikbaar te zijn. Voor winkels die helemaal opnieuw beginnen, kan dat gereedschapspakket een aanzienlijke aanvulling op de aanschafprijs van de machine betekenen.
Het energieverbruik varieert ook per configuratie. Een grotere spindel en een airconditioning in de kast verhogen de belasting, zelfs als de machine niet actief is. Als uw fabriek alleen dagdiensten draait, kan dat verschil elke maand op de energierekening verschijnen.
Onderhoud is waar het echte kostenverschil zichtbaar is. Spindellagers, lineaire geleidingssmering en kogelomloopspeling hebben allemaal volgens een schema aandacht nodig. Een goedkopere machine die een week stilstaat, kan meer kosten dan het prijsverschil als een productielijn met een klantdeadline wordt stopgezet.
Hoe u de juiste VMC kiest uit New Era Technology
Conclusie eerst: New Era Technology biedt een compleet assortiment verticale bewerkingscentra, van economisch tot zwaar zagen, dus de beslissing gaat over het matchen van een serie met uw onderdelen in plaats van over het zoeken naar een compatibele productievloer.
Voor kleine fabrieken die aluminium en zacht staal in bescheiden batches bewerken, levert de economische EV-serie volledige VMC-functie zonder overtollige overhead. De EV850- en EV1060-modellen zijn ontworpen voor werkplaatsen die een eenvoudige machine met een compact vloeroppervlak willen.
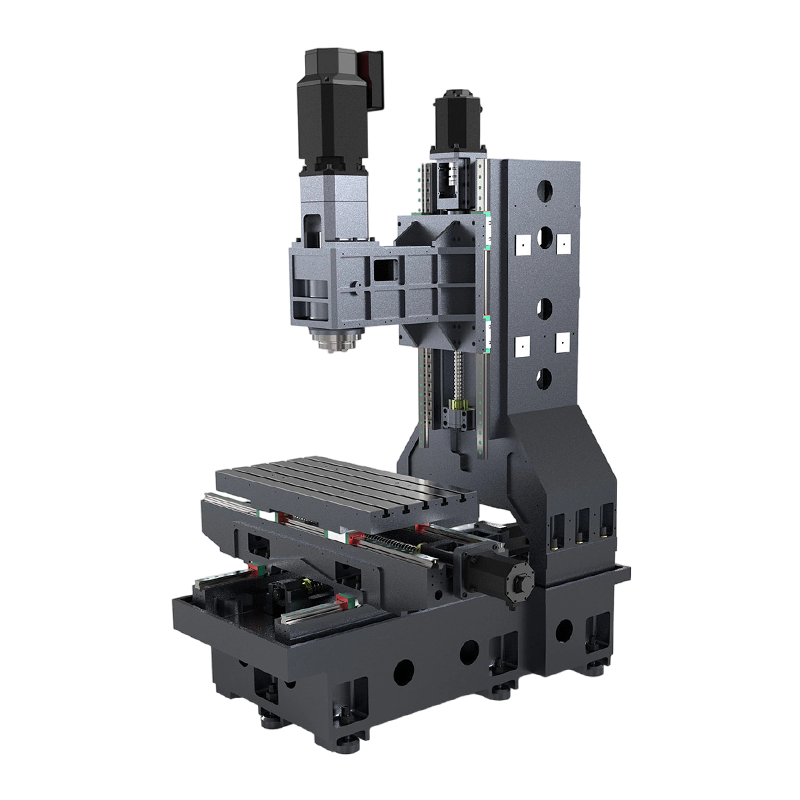 EV850 Economisch verticaal bewerkingscentrum voor productie van kleine series De EV850 is ontworpen voor werkplaatsen die aluminium en zacht staal in kleine batches bewerken en biedt volledige VMC-functionaliteit met een compact formaat en gemakkelijke onderhoudstoegang, waardoor het een praktische keuze is voor kostenbewuste bewerkingen. Bekijk Product →
Matrijzenwinkels en lucht- en ruimtevaartleveranciers hebben een ander evenwicht nodig. De krachtige VF-serie biedt een sterkere spilrespons, betere afwerkingen en het soort stijfheid dat het snijden van gehard staal en nabewerkingen met lange contouren ondersteunt. Als u de hele dag met moeilijke materialen rijdt, is dit de klasse waarin uw tolerantieafwijking het eerst zichtbaar is in het onderdeel, en niet in de machine.
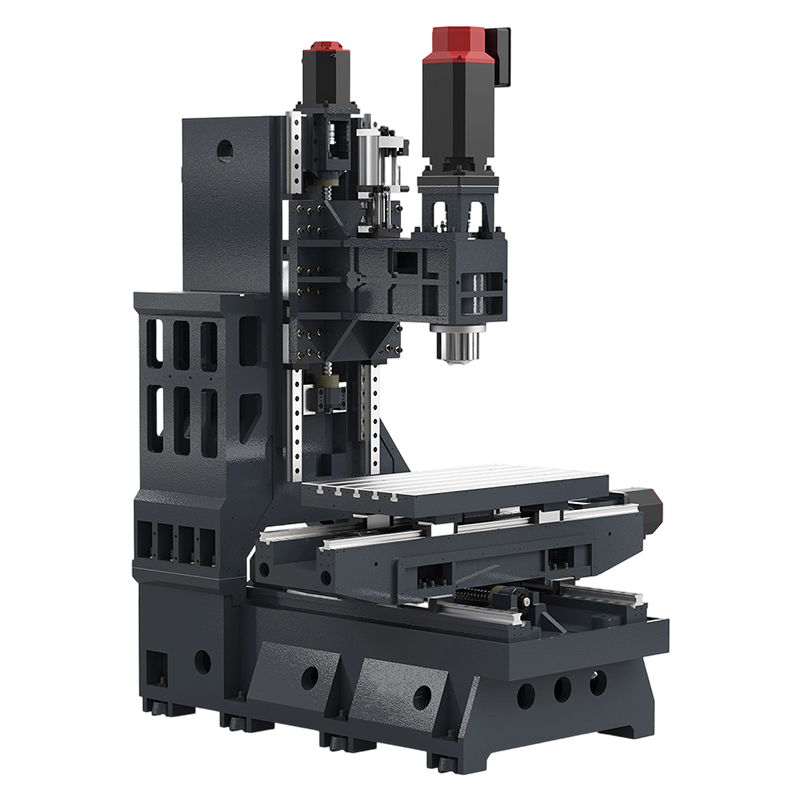 VF85 High Performance VMC voor gehard staal en afwerking De VF85 is ideaal voor matrijzen- en lucht- en ruimtevaartwerkzaamheden en biedt verbeterde spilrespons en stijfheid voor het snijden van gehard staal en lange nabewerkingsgangen, waardoor zelfs bij veeleisende materialen nauwe toleranties kunnen worden gehandhaafd. Bekijk Product →
Voor lange extrusies, railframes of grote matrijsbases kijkt u naar de serie met grote slag. De V127L verlengt de verplaatsing op de X-as aanzienlijk zonder dat dit ten koste gaat van de compacte verticale voetafdruk. Dit betekent dat u lange onderdelen binnen het omhulsel kunt houden terwijl u ze toch normaal naar de werkvloer kunt verplaatsen.
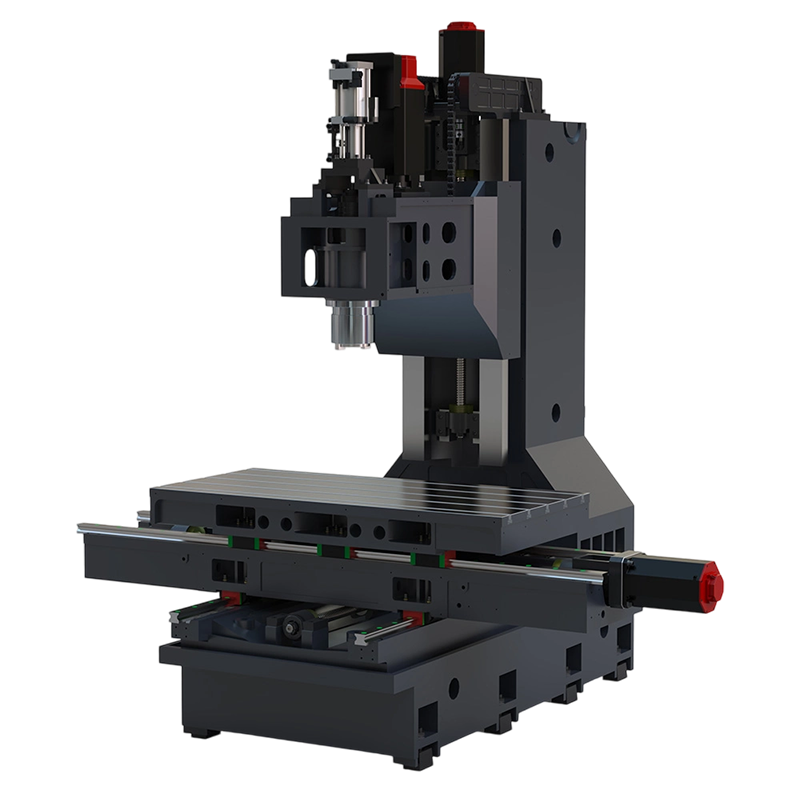 V127L VMC met grote slag voor lange extrusies en vormbases Dankzij de verlengde X-asbeweging kan de V127L lange onderdelen verwerken zonder in te boeten aan verticale compactheid, wat de hantering vereenvoudigt en een efficiënte bewerking van railframes, extrusies en grote matrijsbodems mogelijk maakt. Bekijk Product →
Vierwegmachines met Y-as, zoals de V138L en V158F, voegen stijfheid toe voor zware freeskrachten en grote mallen. Als uw onderdelen diepe sneden in dik staal vereisen, biedt deze klasse u de ondersteuning die nodig is om metaal zonder klapperen te verwijderen.
De juiste VMC kiezen: snelle beslissingsgids
Conclusie eerst: Stem de machineserie af op uw typische onderdelenfamilie, niet op het grootste onderdeel dat u ooit heeft bewerkt.
Schrijf je top vijf werkstukken op. Noteer voor elk envelopformaat, materiaal, batchhoeveelheid en vereiste tolerantie. Vergelijk het dan met onderstaande tabel. Deze eenvoudige oefening filtert meer verkeerde aankopen eruit dan welke demodag dan ook.
| VMC-serie | Primaire sterke punten | Best passende toepassingen |
|---|---|---|
| EV850 / EV1060 | Compact, zuinig, eenvoudige bediening | Aluminium onderdelen, beugels, kleine batches |
| VF85 / VF116 | Hogere spilrespons, snellere contouren | Vormholtes, gehard staal, ruimtevaart |
| V127L / VF138 | Verlengde X-asbeweging, groot tafeloppervlak | Lange profielen, railframes, grote platen |
| V138L / V158F | Vier Y-aswegen, robuuste stijfheid | Grote mallen, diepe sneden, sterke freesbelastingen |
VMC-onderhoud en prestaties op lange termijn
Conclusie eerst: Een VMC die dagelijks wordt gereinigd en maandelijks wordt gekalibreerd, behoudt jarenlang zijn tolerantie; iemand die genegeerd wordt, verliest hem snel.
Houd de spilconus na elke dienst schoon en veeg deze schoon. Spaanders die in de buurt van de conus achterblijven, kunnen naar de gereedschapshouder worden overgebracht en slingering veroorzaken, wat een directe invloed heeft op de oppervlakteafwerking en de gatdiameter. Hetzelfde geldt voor de lineaire geleidingen van de machine, die regelmatig moeten worden gesmeerd volgens het interval van de fabrikant.
Preventieve controles op kogelomloopspindels en servoversterkingen moeten ten minste elk kwartaal plaatsvinden. Veel winkels merken dat een eenvoudige laserkalibratiecontrole één of twee keer per jaar thermische drift en verkeerde uitlijning van de assen opspoort voordat er afgedankte onderdelen worden geproduceerd. Kleine zorgstappen kosten weinig; versleten spindellagers zijn duur om stilletjes te vervangen.
Veelgestelde vragen over CNC verticale bewerkingscentra
Vraag 1: Waar wordt een CNC verticaal bewerkingscentrum voor gebruikt?
Een VMC wordt gebruikt voor frezen, boren, tappen en contouren op platte of korte onderdelen, inclusief mallen, armaturen en behuizingen. Het is een universele metaalsnijmachine voor kleine tot middelgrote werkstukken.
Vraag 2: Wat is het verschil tussen VMC en HMC?
Een VMC heeft een verticale spindel en werkt het beste op onderdelen die plat op een tafel zijn geklemd. Een HMC heeft een horizontale spil en is geschikt voor grote dozen of meerzijdige onderdelen waarbij het bewerken van alle zijden in één opspanning prioriteit heeft.
Vraag 3: Wat zijn de belangrijkste voordelen van een VMC?
Lagere kosten vergeleken met HMC's, betere spaanverwijdering door zwaartekracht, eenvoudigere installatie en zichtbaarheid van onderdelen, en lagere onderhoudscomplexiteit. Hierdoor is het een goede keuze voor werkplaatsen en gereedschapsruimtes.
Vraag 4: Hoe kies ik de juiste VMC voor mijn winkel?
Begin met de onderdeelgrootte, het batchvolume, de materiaalhardheid en uw tolerantiebereik. Stem vervolgens de asbeweging, het spiltoerental, de tafelbelasting en de capaciteit van het gereedschapsmagazijn af op die vereisten.
Vraag 5: Welk onderhoud heeft een VMC nodig?
Dagelijkse reiniging van de spilconus en T-gleuven van de tafel, regelmatige smering van de geleider, periodieke controles van de kogelomloopspindels en jaarlijkse laserkalibratie voor positioneringsnauwkeurigheid.
Vraag 6: Wat is de meest voorkomende reden dat de nauwkeurigheid van VMC in de loop van de tijd verandert?
Thermische uitzetting is de belangrijkste oorzaak. Veranderingen in de kamertemperatuur of langdurig continu snijden verwarmen het machinelichaam. Thermische compensatie van de spindel is de functie die de nauwkeurigheid overdag stabiel houdt.


Als u geïnteresseerd bent in onze producten, raadpleeg ons dan.
CONTACTGEGEVENS
Nantong New Era Technology Co., LTD
- Vijfsterrenindustriepark, Chongchuan District, Nantong City, provincie Jiangsu, China
- TEL:+86-19851302688
- E-mail: [email protected]
Producten
Snelle link
Nieuws
Mobiele terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle rechten voorbehouden. Fabrikanten van CNC-bewerkingscentra China Machining Center Fabriek
